鋁箔袋還是玻璃瓶?液態保健品的包材決策與袋型工法
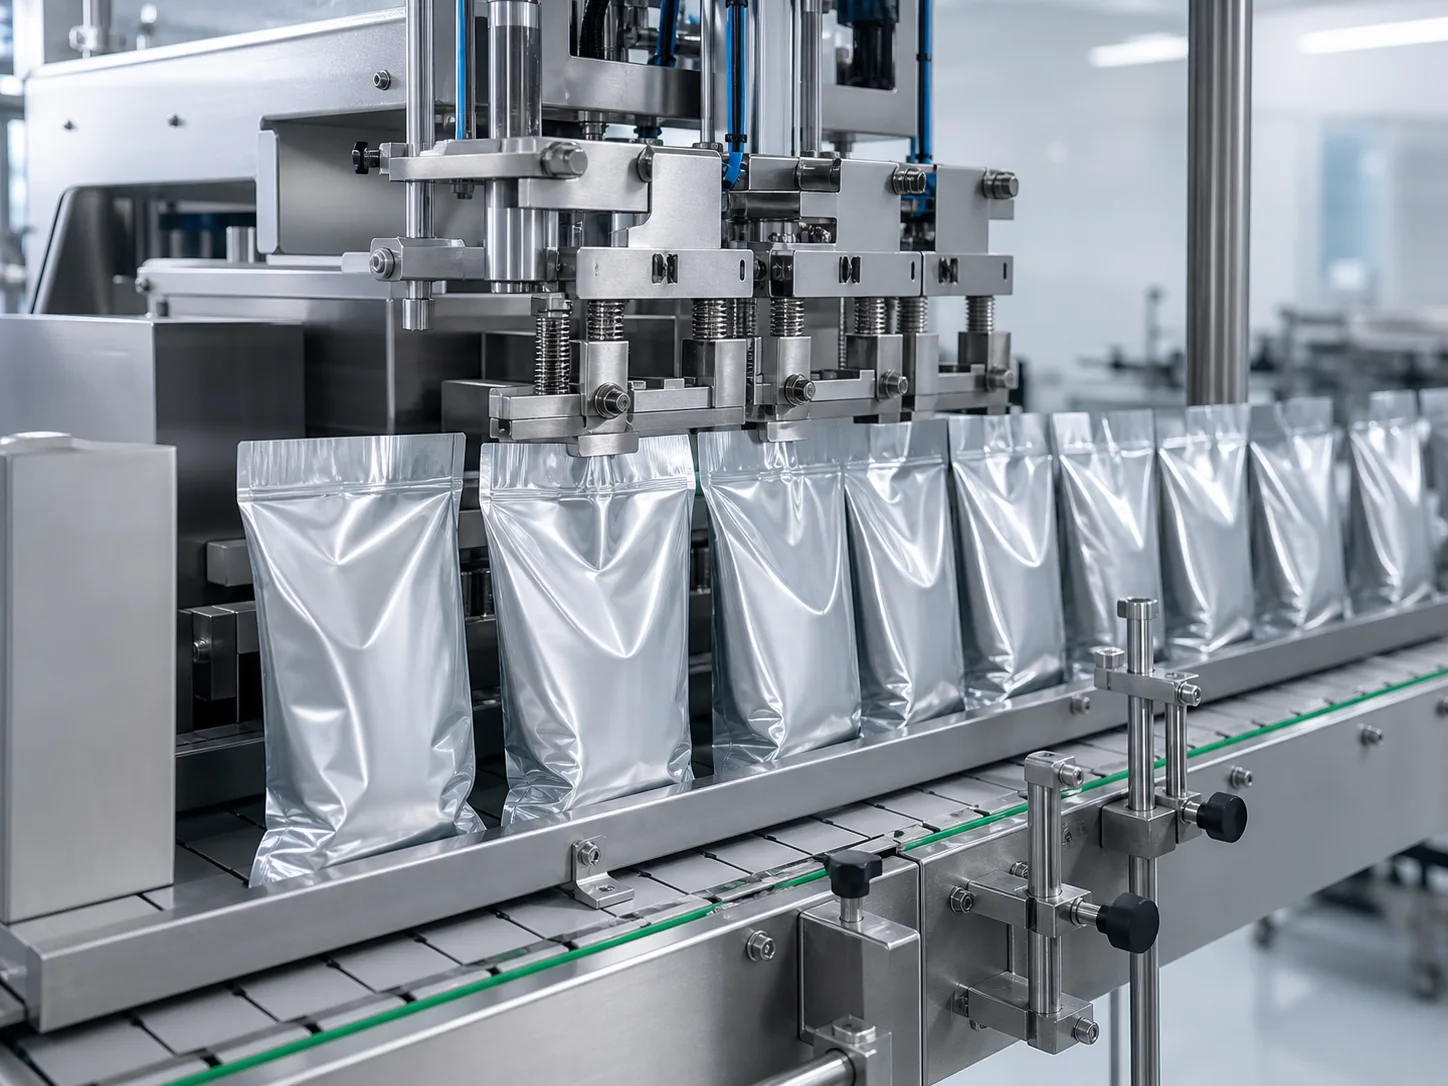
把一支 30ml 的玻璃口服液放在手心,再把同樣裝 30ml 的鋁箔袋放上去,最直覺的差別是重量;把兩箱並排堆進貨車,差別變成體積。但這都還不是品牌方真正要做的決定——真正的決定是:這支產品的通路、效期目標、消費者使用情境,適不適合一個「開了就回不去」的一次性包裝。這篇把袋型與瓶型的取捨攤開講:積層膜剖面裡每一層在做什麼、阻隔性差在哪個量級、三種袋型工法怎麼選,以及為什麼裝好的袋子還要泡一次熱水。
一、先看懂一張積層膜的剖面
大部分人講「鋁箔袋」時腦中的畫面是一片銀色薄片。實際上那個袋子不是一種材料,而是好幾層不同的塑膠與金屬黏在一起的複合材料,業界叫它積層膜。這很關鍵,因為後面所有的取捨——耐不耐熱、能不能印刷、封口牢不牢、阻隔性好不好——都不是「鋁箔」這兩個字決定的,而是那幾層各自的分工。
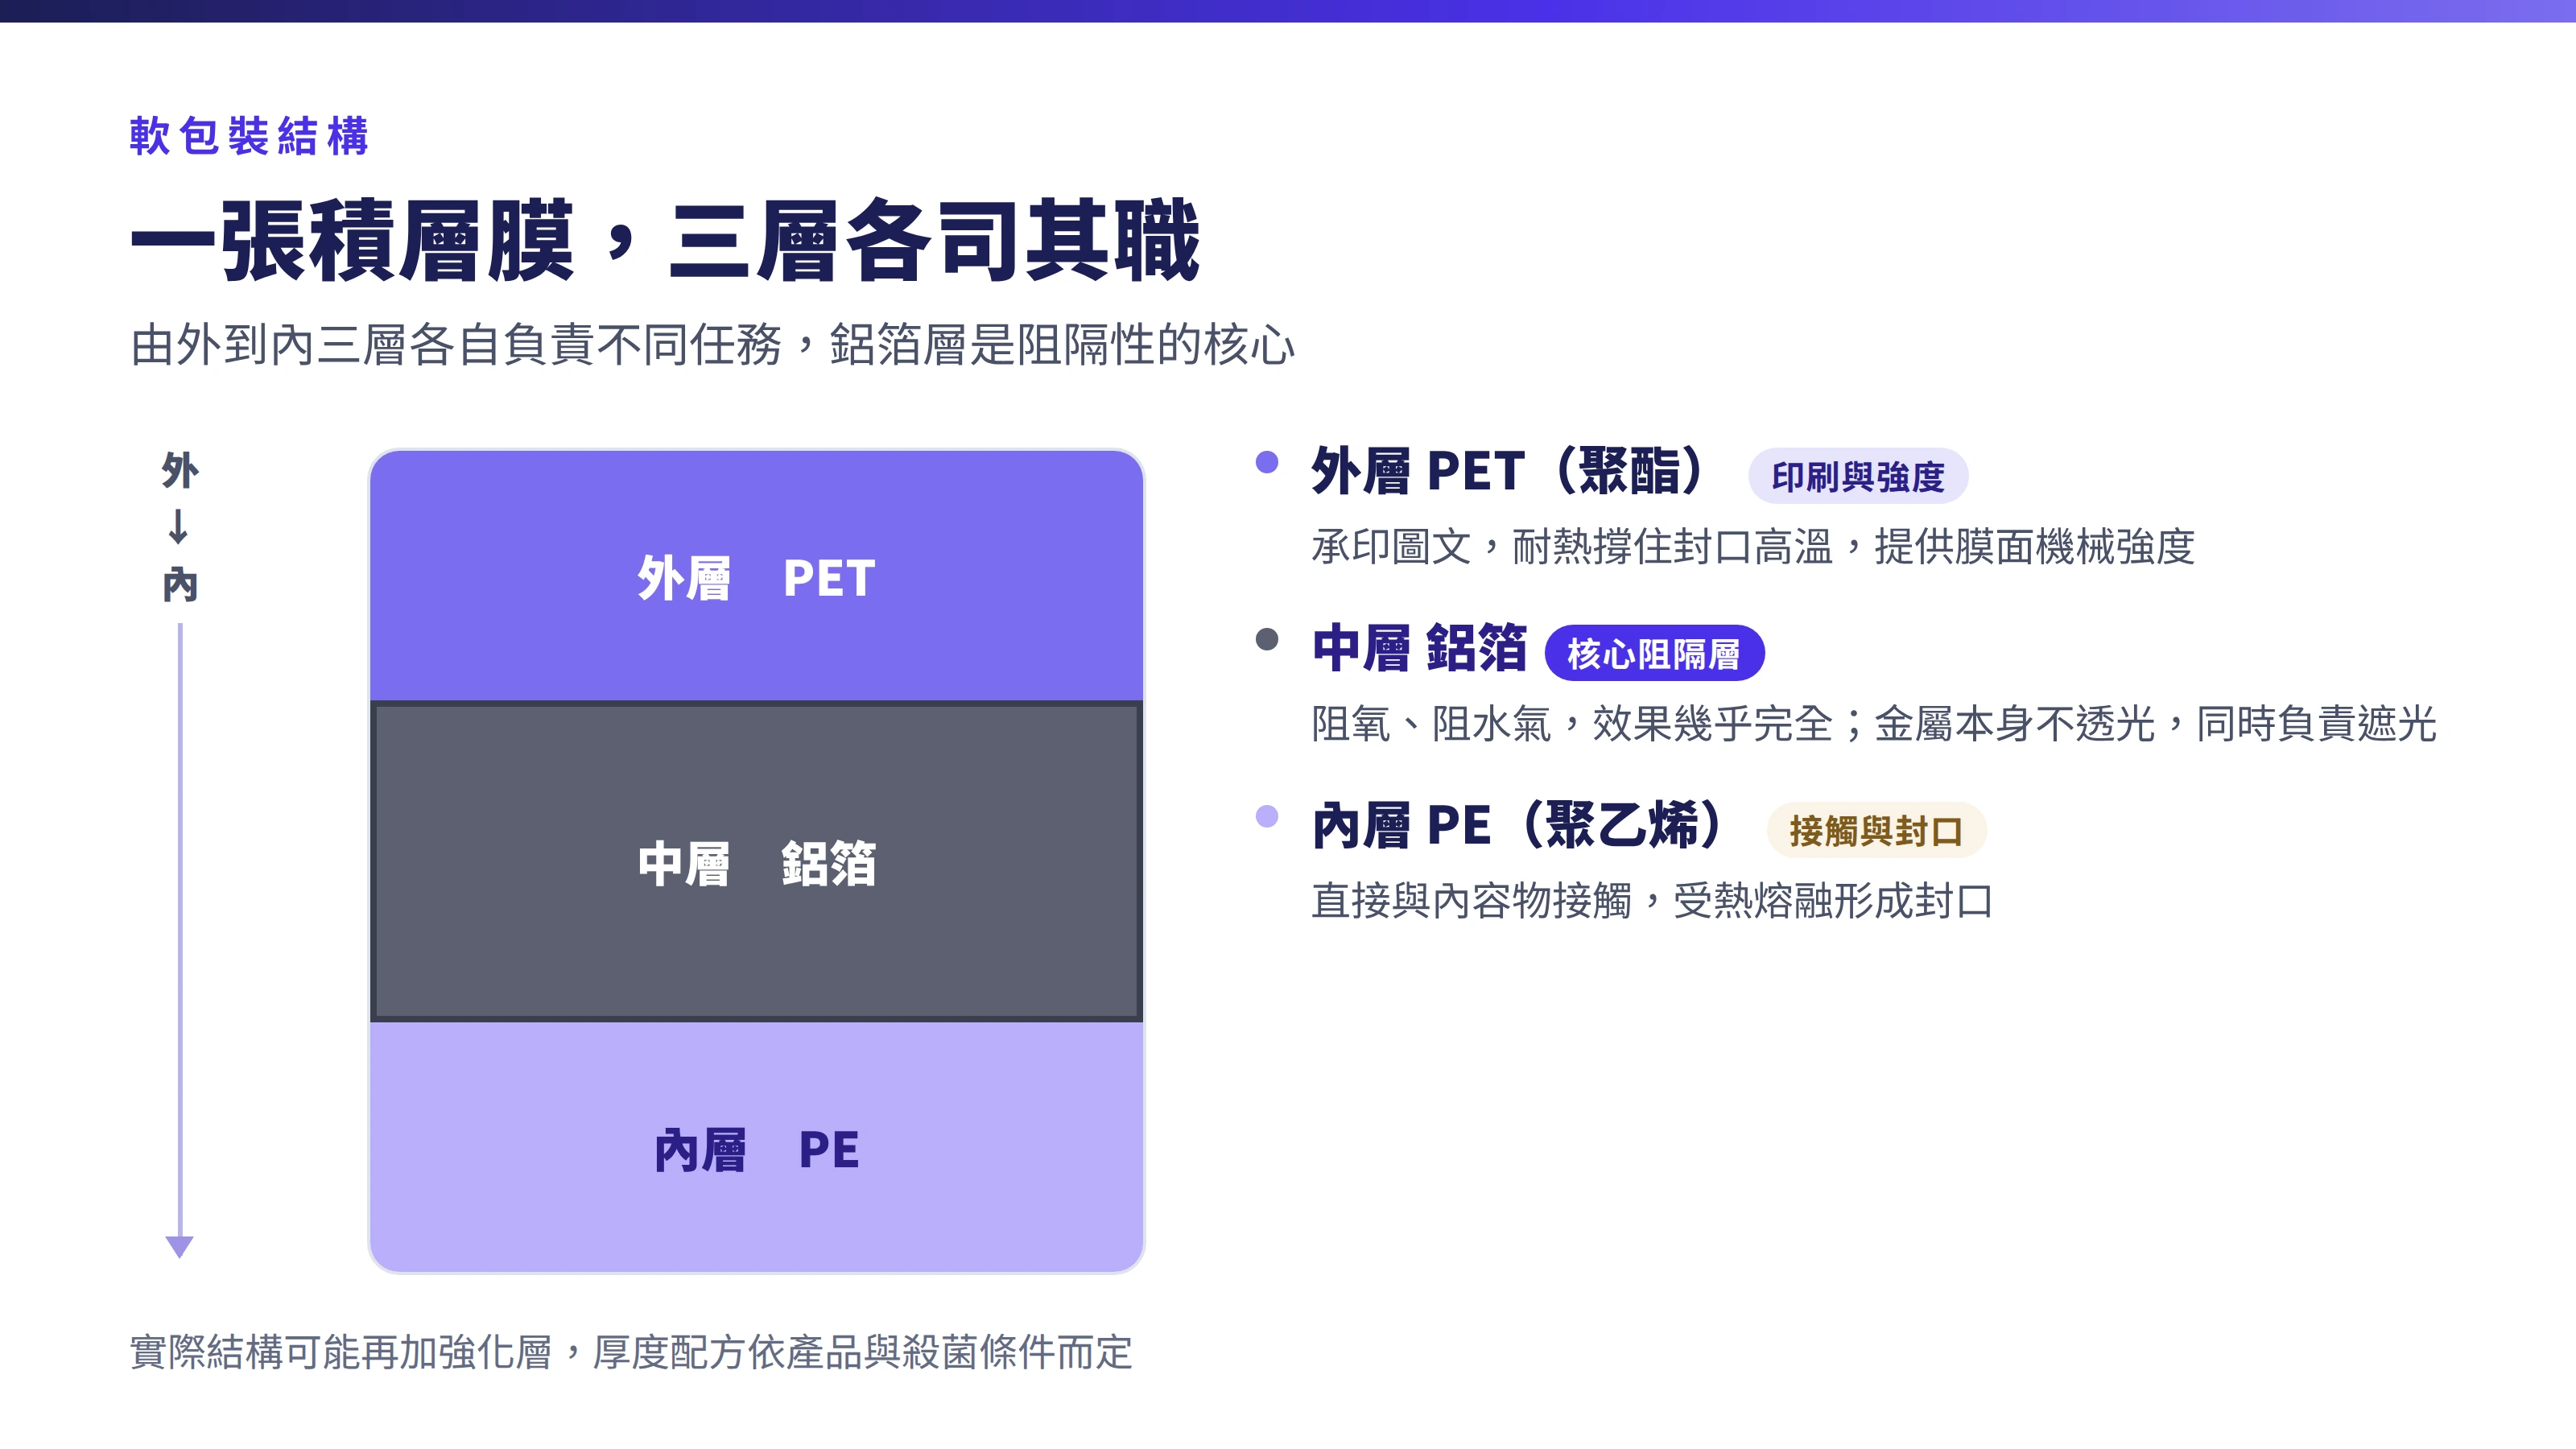
可以用三明治來想:外層是麵包,要好看、要拿得住;中間是餡料,決定本體價值;內層是另一片麵包,負責把餡料包住不掉出來。液態保健食品常見的一種結構是 PET/鋁箔/PE 三層:
- 外層 PET(聚酯):承印、耐熱、扛機械強度。你在袋子上看到的印刷圖文印在這一層(多半印在它的內側,再用膠與下一層黏合,所以摸不掉)。PET 的耐熱性也讓它能承受封口刀壓下來的高溫而不變形——沒有它,封口時整個袋子會黏在機台上。
- 中層鋁箔:阻氣、阻濕、遮光,這是整個結構的靈魂。氧氣、水氣、光線是液態保健食品在效期裡的主要敵人,鋁箔是少數能一次應付這三項的材料——遮光是完全的(金屬不透光),阻氣與阻水氣則是「幾乎完全」而非絕對,原因第二節會講。它不透光是結構特性——金屬本來就不透光,不是靠印刷或染色達成,所以不必為了遮光再加著色或外盒。
- 內層 PE(聚乙烯):熱封。這層和內容物直接接觸,核心任務是「被加熱時會熔、冷卻後會黏死」。兩片袋膜疊起來,封口刀一壓,兩層 PE 熔在一起形成封口。鋁箔和 PET 都沒有這個特性——兩片鋁箔壓在一起不會黏,所以熱封層是必要而非附加。
為什麼不乾脆做成一層厚鋁箔就好因為鋁箔的三個缺點剛好被另外兩層補掉:不能熱封、印刷附著性差、而且很脆——單獨一片鋁箔用手一折就出現摺痕,摺痕處會有看不見的微小裂縫。夾在兩層塑膠中間,塑膠替它承受拉扯與彎折,鋁箔專心做阻隔,這就是積層存在的理由。
實際結構會比三層更複雜,依產品需求可能增加強化層或調整各層材料等級。積層厚度配方屬各家技術細節,依產品黏度、殺菌強度、袋型大小而不同。評估保健食品代工廠時該問的不是「你們用幾微米的鋁箔」,而是「這個結構在我的殺菌條件與效期目標下驗證過嗎」。
二、阻隔性到底差多少
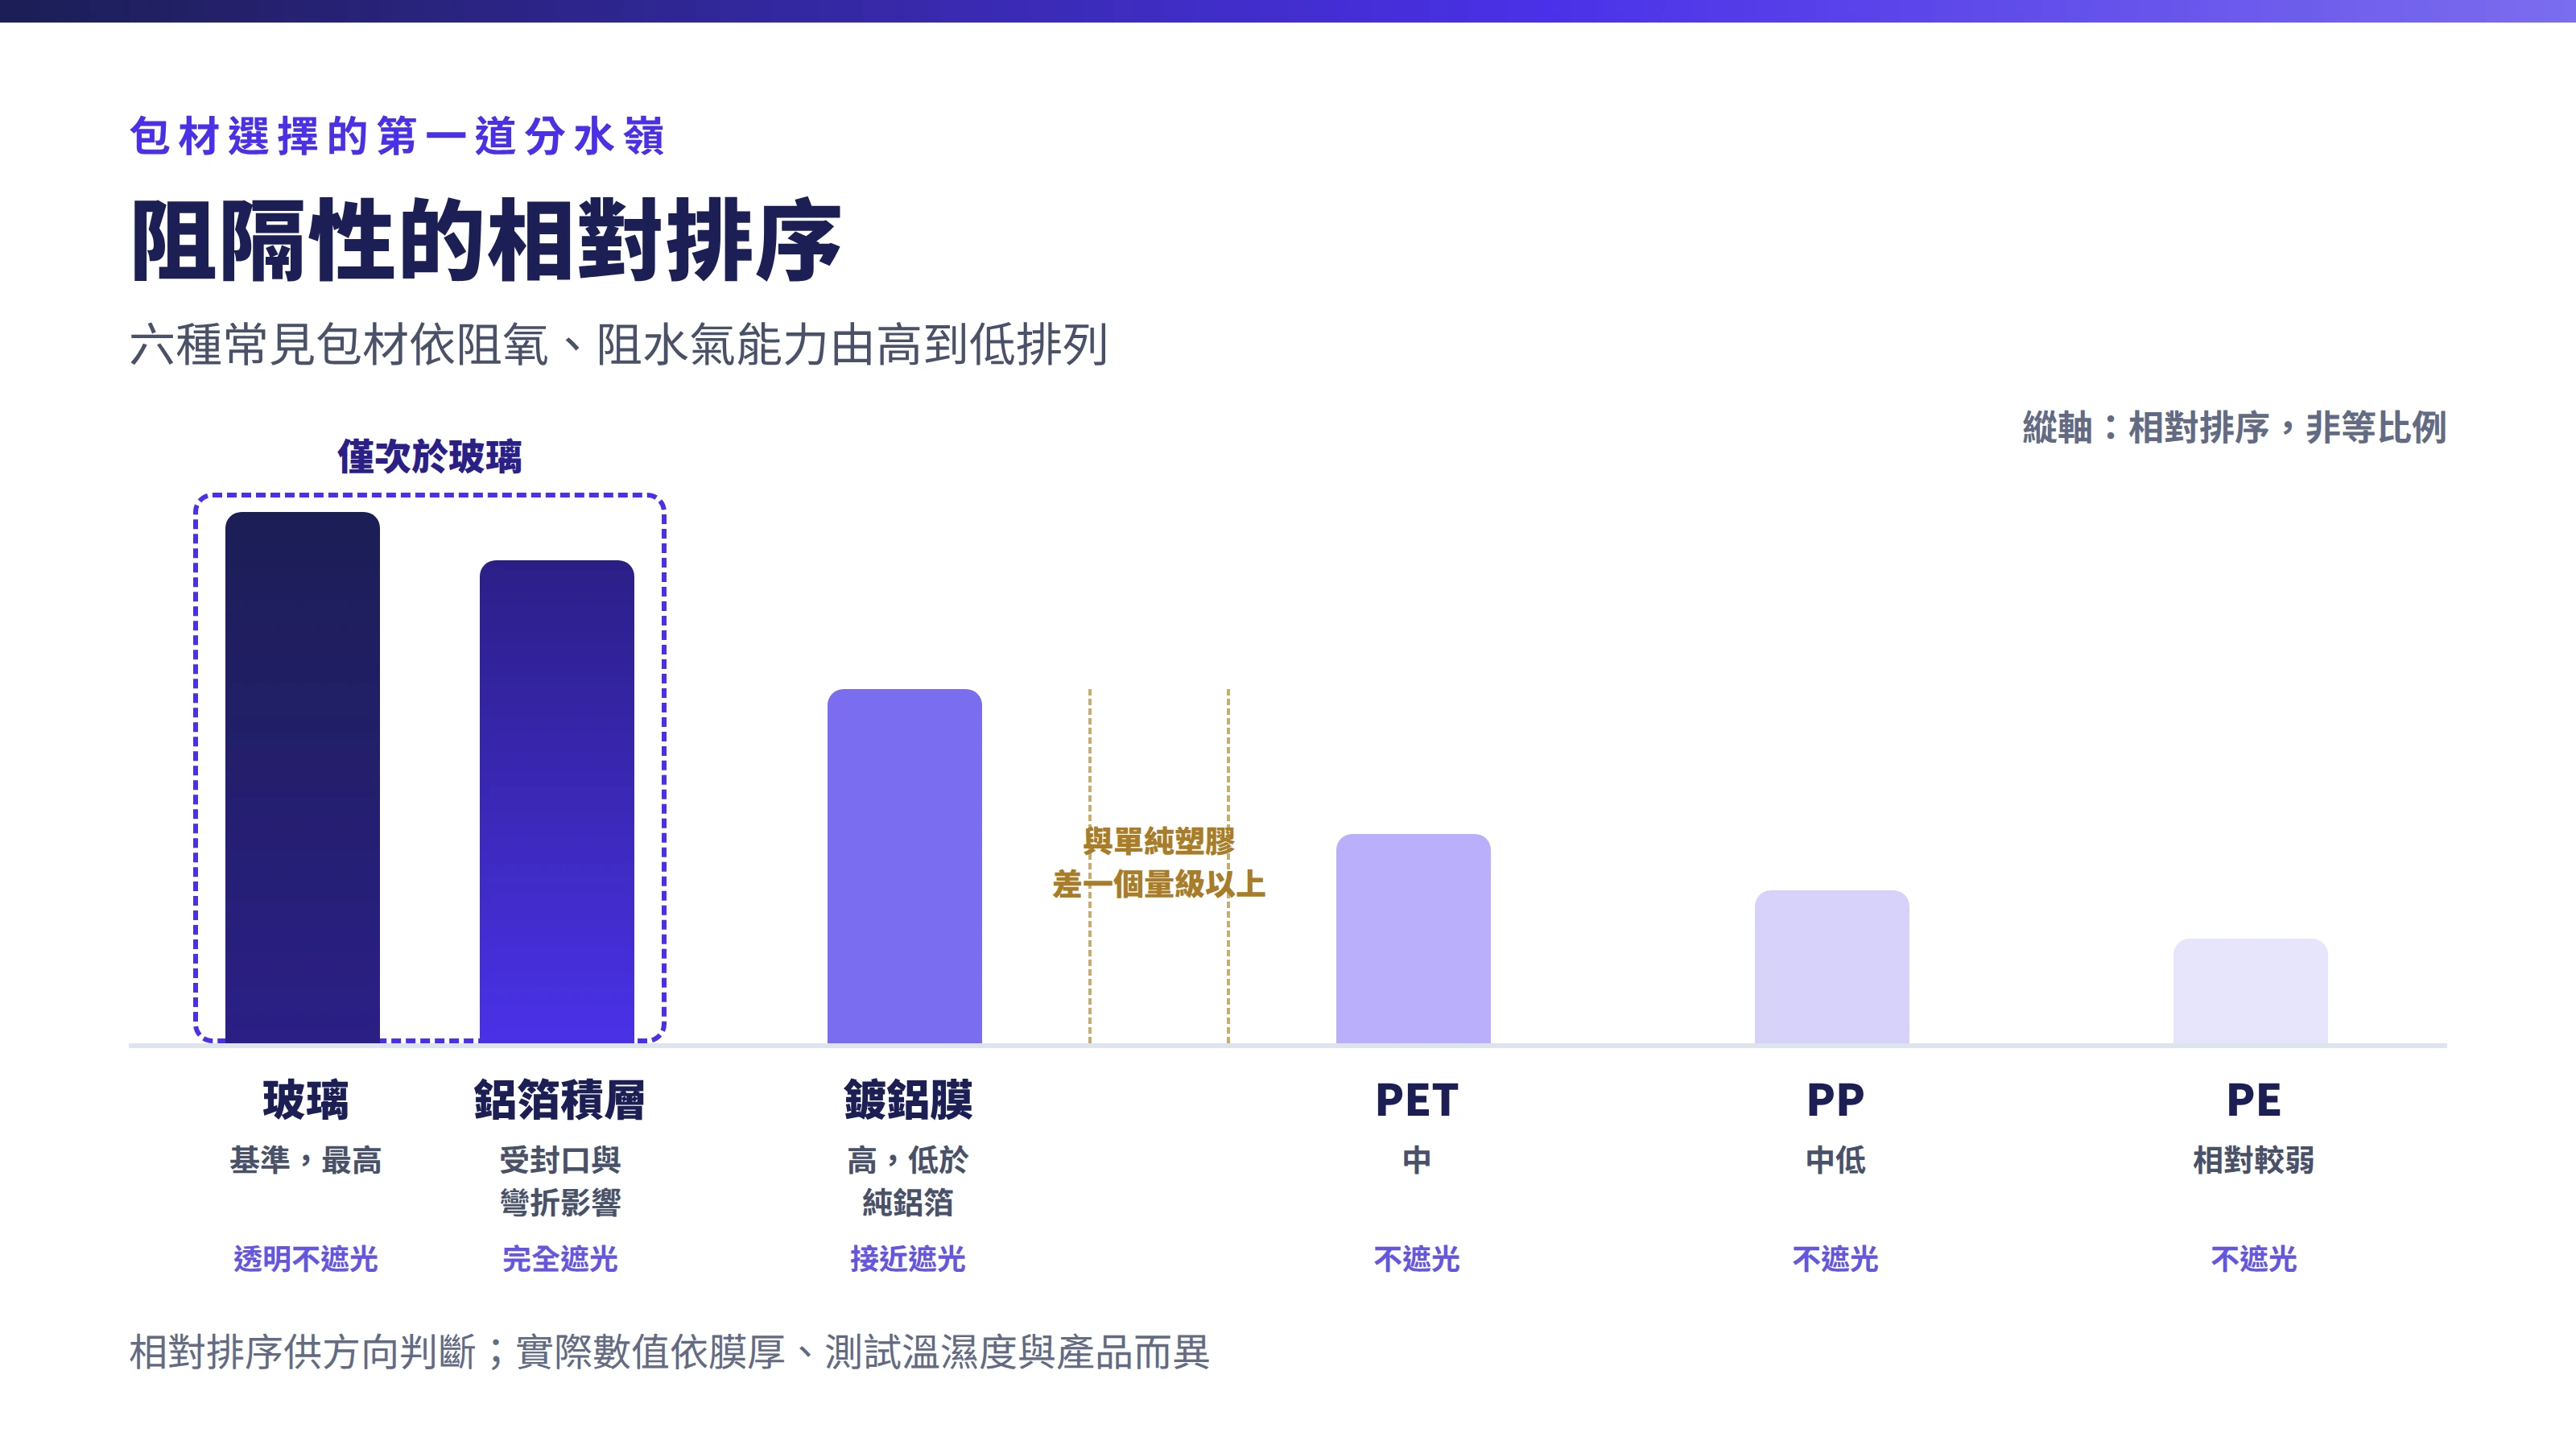
談到阻隔性,很多資料會丟一串數字給你——每平方公尺每天透過多少氧氣(業界稱 OTR,氧氣穿透率)、透過多少水氣(WVTR,水蒸氣穿透率)。這些數字有一個很少被講明的前提:它們只在標明了測試溫度、相對濕度與膜厚的條件下才有意義。同一種材料在不同溫度、不同相對濕度下測出來的數字可以差很多,膜厚變了數字又會變。所以與其記數字,不如把相對排序記起來,那個排序在絕大多數條件下都成立。
| 包材 | 阻隔性(氣體與水氣,相對排序) | 遮光 | 耐熱 | 重量 | 破損型態 | 可否重複封 |
|---|---|---|---|---|---|---|
| 玻璃 | 最高,是業界拿來當基準的那一個 | 透明玻璃不遮光,要遮光須用色玻璃或外包裝 | 極高,可承受高溫殺菌 | 同容量下明顯最重 | 碎裂,且碎片會污染內容物與產線 | 可,視封蓋設計 |
| 鋁箔積層(PET/鋁箔/PE) | 極高,僅次於玻璃,且會受封口品質與彎折影響 | 完全遮光,是材料本身的特性 | 中至高,視各層材料等級與封口膠合強度而定;須達蒸煮袋等級的膜材才能耐高溫殺菌 | 同容量下明顯最輕 | 不會碎,但有穿刺與封口洩漏的風險 | 否(除非另設拉鍊或旋嘴) |
| 鍍鋁膜 | 高,但明確低於純鋁箔;優點是較耐反覆彎折 | 接近遮光,視鍍層厚度仍可能微透光 | 中,取決於基材 | 輕 | 不會碎;鍍層可能因摩擦局部剝落 | 否 |
| PET | 中,優於 PP 與 PE,但與鋁箔差一個量級以上 | 不遮光,需另加印刷或著色 | 一般型不耐熱充填,遇熱會收縮變形;有耐熱型可選,但瓶型與供應來源不同 | 輕 | 不易碎,但會變形 | 可 |
| PP | 中低,一般低於 PET | 不遮光,可做成不透明色 | 塑膠裡最好,需要熱充填或較強殺菌條件時常首選 | 輕 | 韌性佳,耐衝擊 | 可 |
| PE | 在常見包材中相對較弱 | 不遮光 | 中,一般低於 PP | 輕 | 韌性佳 | 可 |
這張表有兩個地方值得停下來看。第一,玻璃仍是阻隔性最高的那一個,鋁箔積層緊接在後,而這兩者與塑膠瓶材之間隔了一個量級以上。配方若有特別怕氧或怕水氣的成分,真正的分水嶺不在「玻璃還是袋子」,而在「玻璃/鋁箔積層」和「單純塑膠」之間。第二,玻璃要遮光得另外處理,鋁箔袋不用——對光敏感的配方,袋型在這一項直接贏。
不過有一句話必須說清楚:鋁箔不是百分之百阻隔。同儕審查的研究已經證實,鋁箔積層在反覆撓曲之後,阻隔性會因鋁層的脆性斷裂而劣化——白話講就是袋子折來折去,鋁箔那層會出現肉眼看不見的裂紋。有趣的是鍍鋁膜反而比較耐撓,它的失效模式是鍍層與基材之間的剝離而非脆性斷裂。所以兩者是性能取捨而非高下之分:要極致阻隔選鋁箔;要耐得住揉折與運輸震動、或要走單一材質回收路線,鍍鋁膜是另一條路。
對液劑代工的產線來說,這個特性會轉成兩個實務要求:包裝設計不要讓袋子在正常運輸中反覆彎折(例如避免過大的空餘袋面),以及安定性試驗要把運輸震動納進去,不能只把袋子平放在恆溫箱裡就算數。
三、袋型真正的優勢在哪
阻隔性上袋型已經很接近玻璃,但仍不是超越,那品牌方為什麼要換?答案在阻隔性以外。
重量與材積是同一個問題的兩面
小容量的水劑代工品項有一個容易被忽略的結構:玻璃瓶的總重裡,瓶身佔掉相當可觀的一部分,容量越小這個比重越明顯;換成袋型,包材在總重裡的佔比就低得多。同容量下袋型明顯較輕,這是結構性差異而非程度差異。具體省下多少運費要看走陸運或海運、算重量還是算材積,我們不給倍數,因為任何單一倍數都只在某一種貨運模式下成立。
材積是另一個維度。玻璃瓶是剛性的,一箱瓶子裡有相當比例的體積是瓶間空隙與緩衝材,而且空瓶運進工廠的那一趟也在運空氣。袋型的膜材以捲或以疊的方式進廠,佔的體積小得多。倉儲空間有限的品牌方,這一項的感受往往比運費更直接。
不會碎,而碎掉的代價不只是那一瓶
玻璃破損是真實存在的物流風險,成因包括製程中瓶身之間的摩擦傷、堆疊壓力、跌落角度。要注意的是,玻璃碎掉的代價從來不是損失那一瓶:碎片會污染同箱的其他產品,在產線上碎掉則要停線清場、檢查周邊所有在製品,還可能觸發異物管控程序。袋型沒有碎裂這個失效模式,但有自己的:穿刺與封口洩漏。所以正確的說法不是「袋型比較安全」,而是兩種包材的失效模式不同,要針對不同模式設計防護與檢驗。
貨架與使用情境的差異化
一排相似的玻璃瓶之間,一個造型特殊的異型袋確實容易被看見。更實際的是使用情境:隨身包、單次劑量、要帶出門的產品,袋型在「不怕摔、不重、用完可壓扁丟掉」上很難被玻璃瓶取代。但有件事要誠實說明:包裝形式會不會影響消費者的信任感,是業界常見的討論而非有定論的研究結論,值得在上市前做小規模通路測試。
四、袋型的代價
上一節講完優勢,這一節要把代價講得一樣清楚,否則就不是評估而是推銷。袋型的代價集中在使用體驗,而使用體驗的問題不會在打樣階段出現,會在上市後的客服信箱出現。
- 開口體驗是最常被低估的一項。玻璃瓶的鋁蓋一拉、爪蓋一扳就開了,幾乎不需要說明。袋子要撕,而撕開有三個變數:撕口位置、開口大小、撕的過程會不會擠壓袋身讓液體噴出來。撕口設計不好,消費者會用牙齒咬;開口太小,倒的時候會沿袋緣滴下來。這些在少量打樣樣品上不見得看得出來,要找非工作人員實際試撕才會浮現。
- 殘留是袋型的優勢,也是它的話題。軟袋可捏扁擠壓,理論上比硬瓶容易倒乾淨,對黏稠液體尤其明顯。但市面上流傳的排空率數字大多來自包材供應商自家宣稱,缺乏獨立測試佐證,我們不引用。你該知道的是方向:軟袋可塌陷,殘留通常少於硬瓶;但實際差多少,跟配方黏度、開口設計與消費者習慣都有關,想確認就自己做一次定量測試。
- 不能重複封,這是規格不是缺點。一般的三面封袋或背封袋開了就回不去,內容物必須一次用完,這會反過來決定你的容量規劃:產品若設計成每次喝一半,袋型從一開始就不適合,除非改用帶旋嘴或夾鏈的結構——而那會把成本與模具複雜度往上推一階。反過來說,單次劑量的產品用袋型是天作之合。
- 看不到內容物。鋁箔不透光在保護成分上是優點,在消費者確認上是缺點:看不到顏色、看不到有沒有沉澱、看不到剩多少。產品若有天然沉澱(例如含果肉或膠體的配方),不透明反而幫你避開「瓶底有東西」的客訴;但賣點若是漂亮的液體顏色,袋型等於把這個賣點關掉。
- 擠壓變形與貨架呈現。軟袋沒有固定形狀,堆疊時會塌會歪,不像瓶子站得直挺。立袋(底部有摺邊可站立的結構)能部分解決,但會增加製袋工序與成本。主要通路若是實體貨架且相鄰競品都是瓶裝,這要在包裝設計階段一起想,不能等產品做出來才發現擺不好看。
一個判斷用的簡單問法這支產品的消費者是在家裡的桌上喝,還是在通勤路上喝?是一次喝完,還是分次喝?答案偏向「帶著走、一次喝完」,袋型的代價大多不成立;偏向「放在家裡、分次喝、擺出來好看」,那玻璃瓶的重量與破損風險就是值得付的成本。包材的選擇跟著使用情境走,不是跟著成本表走。
五、三種袋型工法怎麼選
決定要走袋型之後,下一層決定是袋子怎麼做出來。這件事會影響單位成本、造型自由度與換版彈性,但很多品牌方直到打樣前都不知道有這個選項。我們的袋型產線同時具備三種工法,對應的情境不太一樣。
| 工法 | 對應產線與規格 | 結構特徵 | 造型自由度 | 適合情境 |
|---|---|---|---|---|
| 尾封異型袋 | E1 線,15–50ml,使用預製袋 | 袋型由供應商預先製好並裁出造型,工廠端負責充填與尾端封口 | 高。可做出非矩形的輪廓,是三者中唯一能真正做造型的 | 要在貨架上做視覺差異化、走品牌識別路線的小容量隨身包 |
| 背封袋 | E2 線,15ml,使用積層捲膜在機上自製袋 | 膜材在機台上捲成筒狀、背部縱向封一道,再封頭尾,製袋與充填封口一次完成 | 低。基本上是矩形或枕型 | 規格穩定、長期訂單、追求單位成本效益的品項 |
| 三面封袋 | F1/F2 線,袋長 13–18cm、袋寬 5 或 9cm | 兩側加底(或頂)共三道封口,結構單純 | 低至中。矩形為主,可調整長寬比例 | 標準規格、需要較大袋面做印刷、走量的品項 |
這張表背後有一組邏輯:封口道數越少,通常代表設備結構越單純、能耗與故障點越少,產速也比較容易拉上去。三面封袋的封口道數少於背封袋加頭尾封,這個方向性差異在設備商技術文件裡說法一致。但「封口道數少」和「材料用得少」是兩件事,不能畫等號——實際材料用量取決於袋型尺寸與裁切餘量。
另一個方向性差異是耐壓與容量:背封袋(含枕型結構)在承受內壓與做到較大容量上通常表現較好,這也是容量往上走時背封結構更常見的原因。各線的實際產速與可承接最小量要跟業務窗口個案確認,不在這裡給數字——它會隨袋型尺寸、配方黏度與排程變動,給了反而誤導成本估算。
六、預製袋還是機上捲膜自製
三種工法背後藏著一個更根本的分岔:袋子是別人先做好送進來,還是在我們的機台上邊做邊填。E1 線的異型袋走前者,E2 線的背封袋走後者。這個分岔決定的不是品質高低,而是成本結構的形狀。
預製袋:單價高,但門檻低
預製袋由製袋廠先把膜印刷、複合、裁切、封成袋,再整箱送到充填廠,工廠端只需送袋、灌液、封最後一道口。成本結構是:每個袋子的單價比同樣面積的捲膜高,因為多了一道製袋工序與運輸空間,但你不必為機上製袋的設備投資買單。
更重要的是彈性。異型輪廓、立袋底摺、同一批出好幾種圖案,預製袋都相對好處理,因為變化發生在製袋廠那端,不影響充填廠排程。新品試產、多口味多包裝、打樣後小量上架測水溫,預製袋幾乎是唯一合理的選項。
捲膜自製:量大了以後單位成本才會翻轉
機上製袋(業界稱 form-fill-seal)是把整捲印好的膜掛上機台,機台自己捲成袋、充填、封口一氣呵成。少了製袋廠這一手,量夠大時單位成本會低於預製袋,而且製袋與充填在同一條線上完成,中間不需要庫存空袋。
代價是彈性低:捲膜的印刷是連續重複的圖案,換設計就要換一捲膜;袋型受機台結構限制,不太能做造型。捲膜訂購通常以重量或長度計算最小量,門檻要跟膜材供應商確認。
版費才是真正的分水嶺
不論預製袋還是捲膜,圖案都要先印在膜上,而印刷方式決定了最小量門檻。兩種主流做法的性格完全不同:
- 凹版印刷要先為每個顏色製作一支印刷滾筒(業界講的「製版」),這筆錢是一次性前置成本,跟印多少無關。印量大時它攤到每個袋子上幾乎看不見,印量小時會把單位成本整個撐起來。換句話說,凹版印刷不是「比較貴」,而是「要用量來稀釋固定成本」,它的印刷精緻度在大量生產上有優勢。
- 數位印刷不需要製版,開印就印,所以最小量門檻低得多,也支援同一批裡出多種設計。代價是每個袋子的變動成本較高,量大之後總成本會被凹版反超。
各家供應商的版費與最小訂量差距非常大,公開資料從數千到數萬個都有,所以這裡不給單一數字——不存在放諸四海的「業界標準 MOQ」。你該做的是把預估年用量告訴代工廠與製袋廠,讓他們用你的量算出兩種印刷方式的交叉點。
一個常被寫反的方向「預製袋一定比較貴,因為多付了一次製袋費」這句話只在量很大的時候成立。中小量的情境下,預製袋免除了機上製袋的設備與捲膜起訂門檻,總成本反而可能更低。孰高孰低取決於量級,不是單向定論——請對方用你的實際量試算兩種方案,而不是接受一句原則性的回答。
七、為什麼袋型產品要泡熱水浴
參觀袋型產線時,很多品牌方會在同一個地方停下來問:袋子都封好了,為什麼還要整籃泡進熱水裡?這個製程看起來很土法,實際上一次完成兩件事。
第一件是殺菌。充填封口之後,內容物與封口內側可能仍帶有微生物,熱水浴提供受控的溫度與時間達到預定殺菌效果。水浴的好處是讓整籃袋子的受熱條件比較一致,也便於控制升溫與降溫的節奏——這對怕熱的成分特別重要,受熱時間拉長本身就是負擔。
第二件是檢漏,而這件事只有在水裡才做得到。封口不良的袋子在熱水中有兩種表現:袋內空氣受熱膨脹,從封口破綻處冒出氣泡;或熱水從破綻滲入,讓袋子出現異常的重量與外觀變化。同一個水浴槽因此同時是殺菌設備與檢漏設備。等於在製程中多一道即時的目視把關。要注意這是初步篩檢而非唯一手段,封口品質仍須搭配其他檢驗方式(見第八節清單)。
要特別說明的是,殺菌的溫度與時間不存在通用參數。它取決於配方的酸鹼值、黏度、目標效期與袋型尺寸——同樣條件用在 15ml 背封袋和 50ml 異型袋上,中心達溫時間就不一樣。代工廠若在還沒看過配方前就給一組殺菌參數,那只是範本而非設計。合理流程是先確認配方特性,再實測不同位置的溫度分布,最後驗證。
還有一個延伸的設計限制:要泡熱水浴,就代表積層膜的每一層與封口都必須撐得住那個溫度與時間。這回到第一節的結構——熱封層的材料等級、層間膠合劑的耐熱性,都要跟殺菌條件匹配。不能只看阻隔性選膜,卻忘了問它撐不撐得過你的殺菌製程。
八、打樣前該問代工廠的問題清單
把上面的邏輯轉成會議桌上可以照著念的問題。重點不在對方答得多漂亮,而在他有沒有把取捨講給你聽——只回「都可以做」的,跟會主動說「這個情境不建議走袋型」的,是兩種等級。
包材結構與阻隔性
- 我這支配方最怕的是氧、水氣還是光?依這個答案,積層結構要怎麼配?若只怕光而不特別怕氧,有沒有比鋁箔便宜的選項?
- 你們建議的積層結構,在我的殺菌條件與目標效期下驗證過嗎?水劑代工的膜材是自行採購還是由我方指定供應商?有沒有同類結構的既往經驗(不必透露客戶,講技術結構就好)?
- 鋁箔和鍍鋁膜在我這支產品上差別多大?若要走單一材質可回收路線,阻隔性會掉到什麼程度、效期要不要跟著縮短?
- 安定性試驗有沒有把運輸震動與反覆彎折的情境納進去?還是只有恆溫箱靜置?
袋型、工法與使用體驗
- 以我的容量與造型需求,保健食品代工端會建議走尾封異型袋、背封袋還是三面封袋?為什麼不建議另外兩種?
- 走預製袋還是機上捲膜自製?用我的預估年用量算,兩種方案的交叉點大概在哪?
- 印刷走凹版還是數位?版費是一次性還是每次開機都收?之後要改設計,已投入的版費怎麼處理?
- 撕口的位置與開口大小怎麼設計?能不能給我幾個實際袋子讓非工作人員試撕?
- 我的配方黏度下,倒出的殘留大概是什麼狀況?能不能做一次定量傾倒測試?
製程、檢驗與商務條件
- 熱水浴的殺菌參數是怎麼定出來的?你們的液劑代工排程裡,這道製程是每批都做還是抽做?有沒有針對我的袋型尺寸做過溫度分布實測?
- 檢漏除了水浴觀察,還有沒有其他檢驗手段?不良品的判定標準與抽驗比例是什麼?
- 封口強度怎麼驗?有沒有定期的封口品質監控紀錄?
- 這支產品的最低訂購量是多少?膜材的起訂量和充填的最低批量是分開算還是一起算?
- 第一批做完若要調整袋型尺寸或設計,需要重跑哪些驗證、要多久?
- 產品標示的版面怎麼配置?哪些是法規要求必載、哪些是行銷文案的空間——順帶確認:不論包材選哪一種,產品標示都不得宣稱醫療效能,包裝的阻隔性只能講到成分安定性,不能延伸成健康效果。