低溫滅菌真的比較不傷成分嗎?水劑代工的熱處理取捨
你大概聽過這句話:「我們用低溫滅菌,所以活性成分保留得比較好。」它順耳、好懂,幾乎每一份簡報裡都出現過。麻煩的是,這句話的推論方向是反的——在殺菌效果相同的前提下,高溫短時對成分的破壞反而更小。那為什麼還是有整批工廠選擇把產品端的溫度壓低?答案不在溫度數字,而在整條產線怎麼配置。這篇把熱處理的原理、法規畫下的那條線,以及每條路線各自要付的代價,一次講清楚。
一、先破除一個直覺:低溫真的比較不傷成分嗎
先講一個生活化的場面。要把一鍋湯裡的細菌殺乾淨,可以小火慢慢燉很久,也可以大火滾一下子。直覺會說小火比較溫和、東西不會被煮爛。但如果目標不是「加熱多久」而是「把細菌降到同一個水準」,這個直覺就開始鬆動——因為升溫對「殺菌」的加速效果,和對「破壞營養」的加速效果,根本不是同一個斜率。
食品科學用一個叫做 z 值的參數描述這件事:某個對象的 z 值越小,代表它對溫度越敏感,溫度只要往上挪一點,它的死亡或分解速度就暴增。而文獻反覆確認的結果是——微生物與酵素的 z 值,明顯小於大多數營養素與品質因子的 z 值。翻成白話:溫度每上升一度,細菌被殺掉的速度增加得又快又猛,營養被破壞的速度雖然也增加,但慢得多。
把這兩條斜率不同的曲線疊在一起,結論就跑出來了:固定「要達到同樣的殺菌效果」的話,高溫短時累積下來對成分的傷害反而比低溫長時更小。這正是超高溫瞬間殺菌這類技術存在的理由——它不是為了粗暴,就是為了少破壞才被發明出來的。
所以「低溫比較不傷成分」錯在哪錯在它偷偷把比較基準換掉了。拿「殺菌效果不足的低溫處理」去比「殺菌效果足夠的高溫處理」,比的根本不是同一件事——前者只是沒把該殺的殺掉而已。
這對品牌方的意義很實際:一家保健食品代工廠若給你的唯一理由是「我們溫度比較低所以比較好」,那個說法撐不住追問。值得合作的對象要能往下講第二層——低溫路線真正的邏輯是什麼、靠什麼補上被省下來的那段熱致死效應、又為此付出了什麼。
二、滅菌不是「加熱到幾度」,是累積的致死效應
要理解第二層,得先拆掉一個常見誤解:熱殺菌從來不是「加熱到某個溫度就安全了」的單點判斷,而是整段升溫、持溫、降溫過程中,微生物累積承受了多少致死效應的總和。這個總和可以被量化,相關法規裡就寫著它的定義。
三個一組出現的參數
用烤肉類比:決定肉熟不熟的不是爐子的最高溫,而是溫度乘上時間,連中心從冷到熱那段過程也在累積。熱殺菌就是把這件事做成可計算的工程。
| 參數 | 白話意思 | 你該記住的重點 |
|---|---|---|
| D 值 | 在固定溫度下,把特定微生物數量減少百分之九十所需的時間(分鐘) | 描述「這隻菌在這個溫度下有多難殺」,溫度一換 D 值就不同 |
| z 值 | 要讓 D 值本身減少百分之九十,溫度必須往上提高幾度(攝氏) | 描述「溫度對殺菌效率的槓桿有多大」,即前一節那條斜率 |
| F0 值 | 整段熱處理的致死總效應,換算成攝氏 121.1 度、z 值 10 度基準下的等效分鐘數 | 這是低酸性產品的法定安全指標,不是品質指標 |
| LSV 值 | 致死總效應換算成攝氏 82.2 度、z 值 10.83 度基準下的等效分鐘數 | 對應酸化食品路線的殺菌條件驗證 |
這四個參數是水劑代工談殺菌條件時的共同語言。「我們殺菌溫度只有幾度」這句話單獨拿出來沒有資訊量——沒配上時間、沒配上換算後的致死效應,它跟「我開車時速六十」一樣,不講開多久就不知道跑了多遠。
還有一個法規名詞要分清楚:商業滅菌不等於無菌
相關法規對商業滅菌的定義是:殺滅具有危害性的活性微生物及其孢子,並使產品在室溫貯存流通的條件下,無害微生物也無法生長。注意這個定義裡沒有「一隻菌都不剩」。商業滅菌是「在預期的貯存條件下不會出問題」的狀態,不是微生物學意義上的無菌。
這個區別在液劑代工的溝通裡經常被含糊帶過。把低溫處理直接等同於無菌是雙重誤用——商業滅菌本身就不等於無菌,而溫和熱處理路線走的是酸化食品那一套:它對應的是另一組法定殺菌指標與驗證方式,不是「沒有門檻」,更不是無菌。
三、真正的分野:熱致死的責任放在產品,還是放在環境
現在可以講第二層。把前面兩節接起來會得到一個很不一樣的結論:工廠真正在做的選擇不是「低溫或高溫」,而是把殺死微生物這件事的責任放在產品本身,還是分攤給環境與容器。
想像你要把一份餐點安全地送到很遠的地方。一種做法是把整份餐點徹底煮透、連容器一起殺菌,在標示的貯存條件下就能安心常溫流通;另一種做法是餐點只做溫和的加熱,但分裝全程在極度乾淨的房間裡完成、容器事先處理過,再靠冷藏與較短的賞味期限把剩下的風險接住。兩種都可以安全,但安全的重擔放在完全不同的地方。
兩條路線的結構差異
| 比較面向 | 責任放在產品(超高溫+無菌充填) | 責任分攤給環境(溫和熱處理+潔淨充填) |
|---|---|---|
| 核心機制 | 產品瞬間過熱達到商業滅菌,再於無菌狀態下封入已滅菌容器 | 產品端熱負荷壓到最低,以潔淨充填環境、容器管理與後段驗證共同承接風險 |
| 設備門檻 | 極高。無菌加工與包裝在法規上有獨立完整的設備、驗證與紀錄要求 | 中等。投資在空調潔淨度、正壓、人員進出管制與清洗驗證 |
| 適合的產品 | 量大、規格單一、可攤提設備成本的液態產品 | 配方落在酸性區間、含熱敏原料、批量與規格有彈性的產品 |
| 對成分的熱負荷 | 有熱負荷,但同等殺菌效果下已屬較小 | 在本表這幾條熱處理路線裡屬於較低的一端,代價是殺菌責任必須由別處補上 |
| 殘餘風險由誰承接 | 由產品本身的商業滅菌承接 | 由環境管控、保存條件、效期設定與每批驗證共同承接 |
| 換規格的彈性 | 低。換產品的切換與驗證成本高 | 高。適合多品項、中小批量的委託製造 |
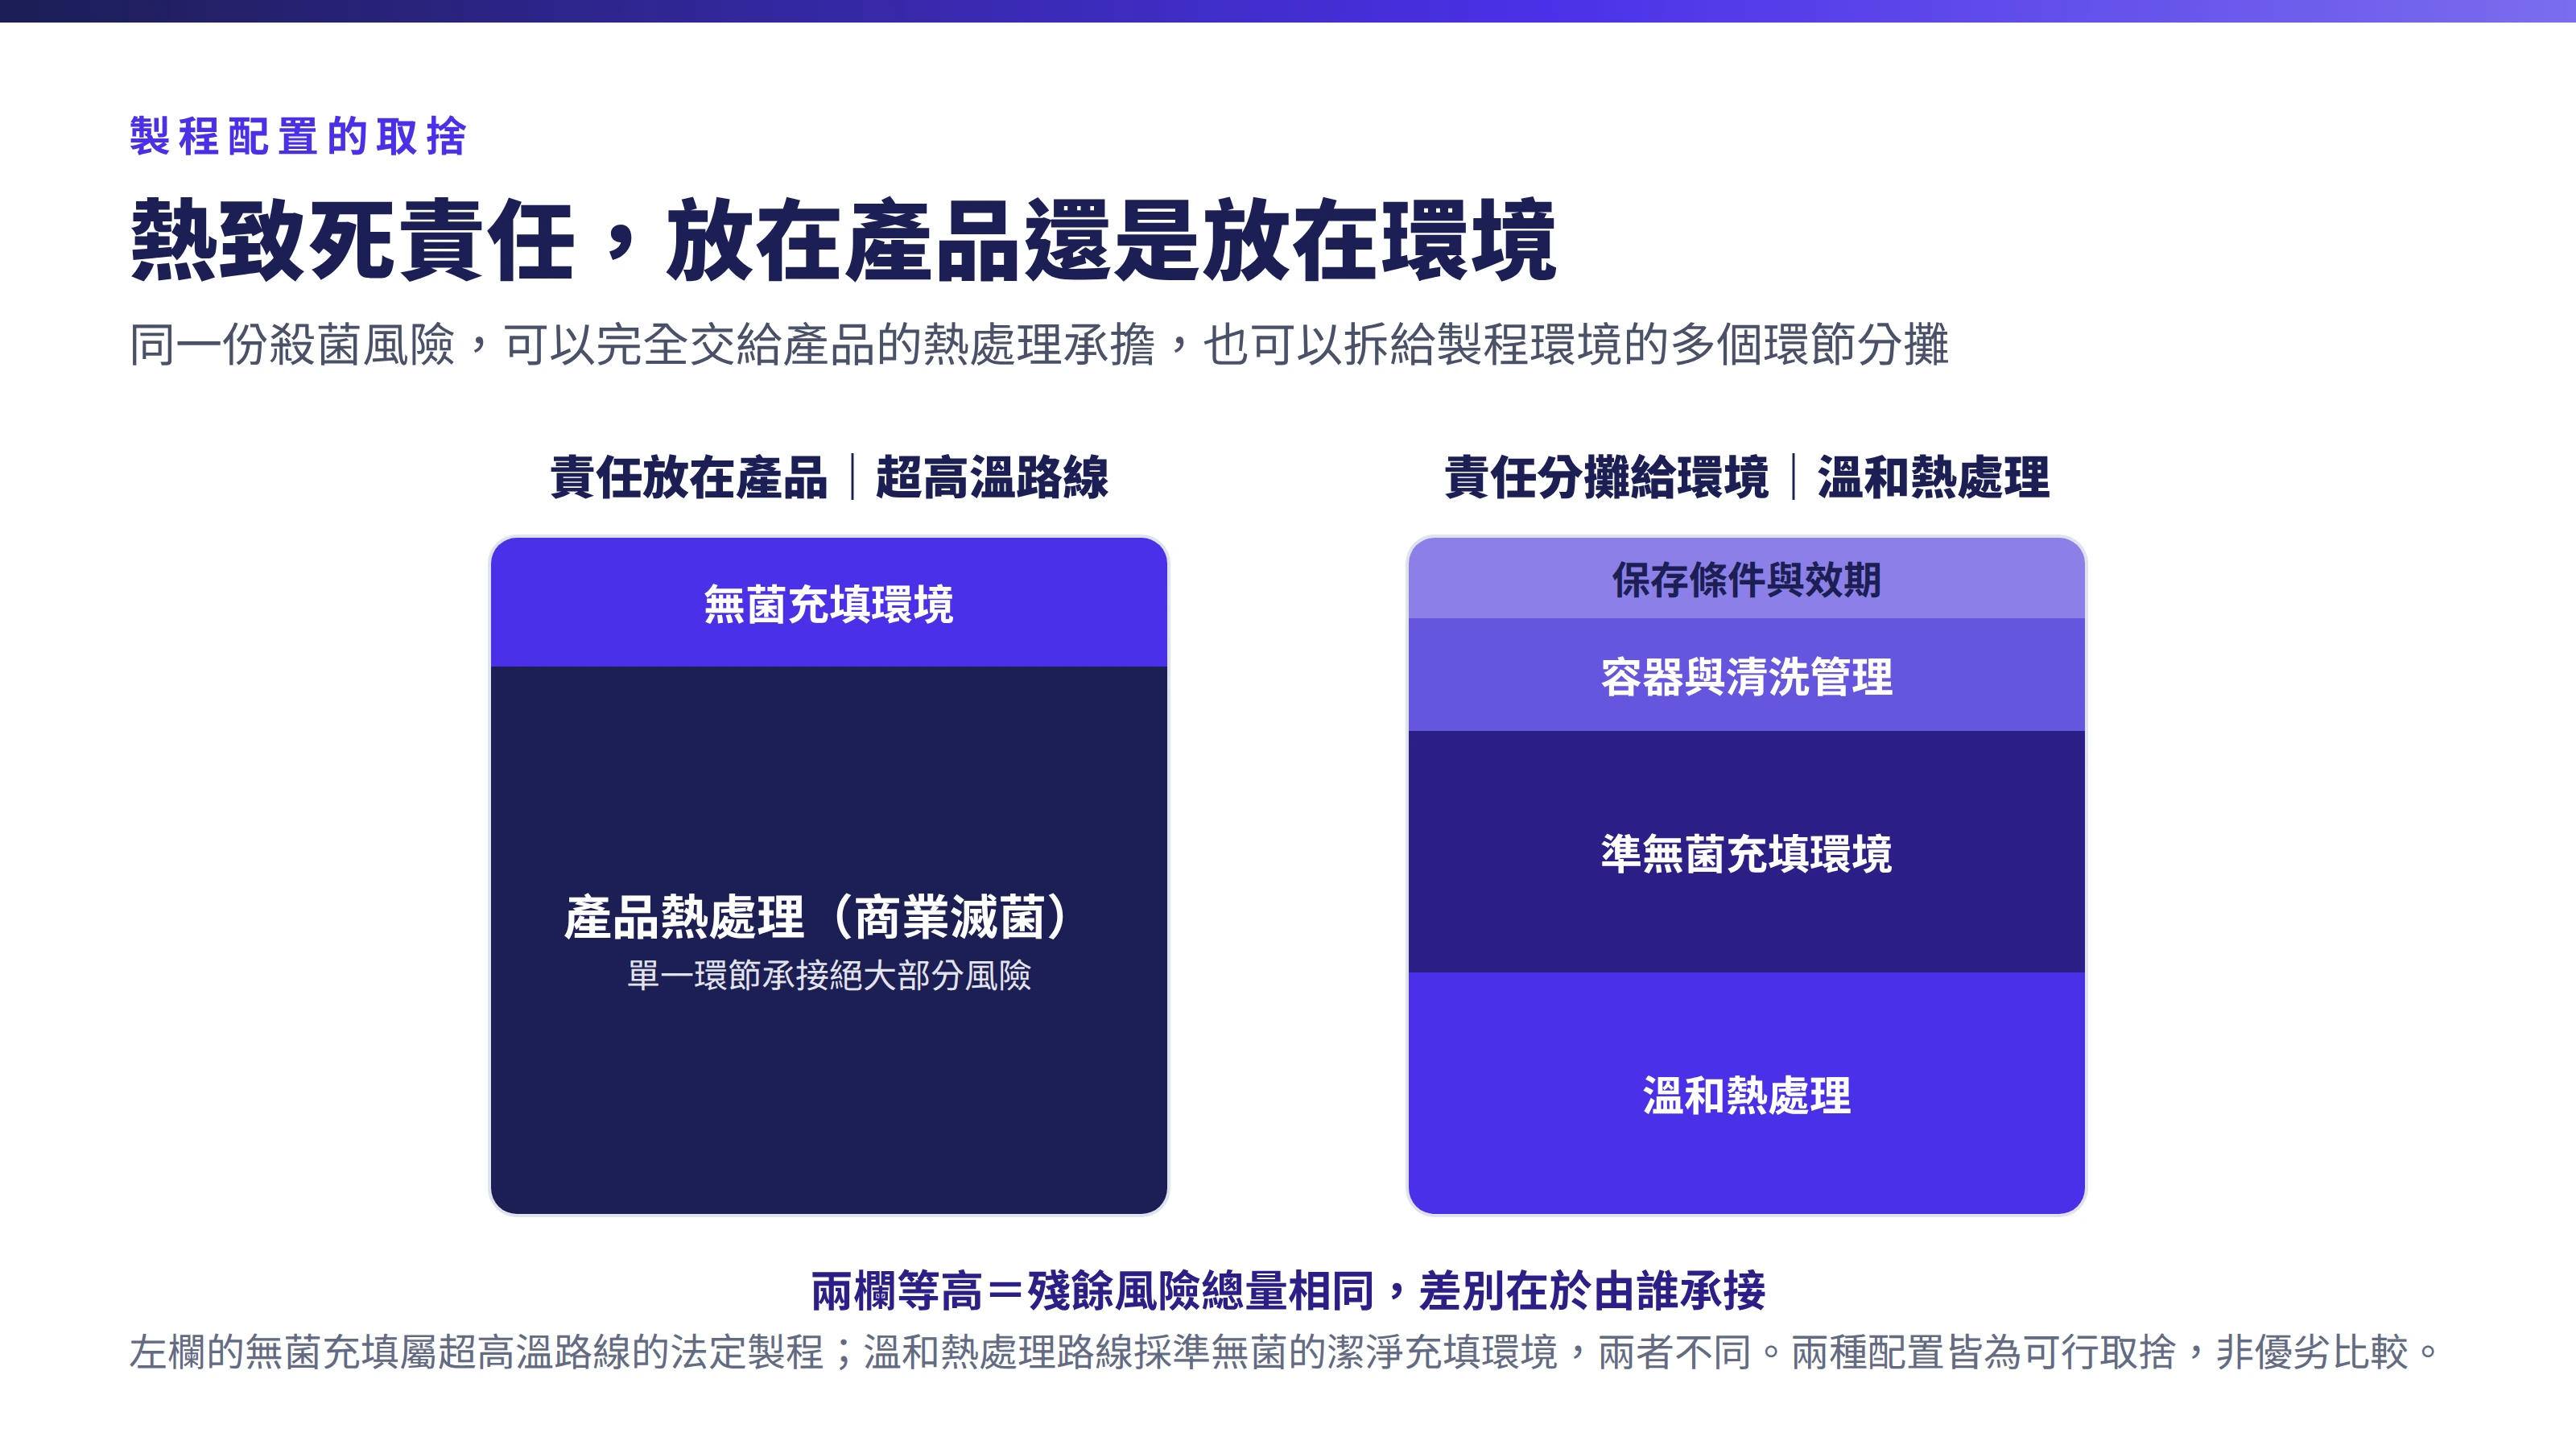
兩欄放在一起看,這不是優劣之分,而是同一份風險用不同方式分攤。走低溫路線的工廠若只說「我們對成分比較溫和」,卻不說明右欄下面那三格怎麼做,就是只講了一半。
順帶把兩個詞的界線劃清楚:法規上的「無菌加工及包裝」有完整定義——食品經商業滅菌並冷卻後,在無菌狀態下充填進同樣經過商業滅菌的容器再密封,設備、容器滅菌方式與紀錄都有對應要求。一般的潔淨充填環境並不等於法定的無菌加工。空氣潔淨等級管的是懸浮微粒數量,是微生物控制的必要條件之一,不是充分條件。所以誠實的說法是「準無菌」或「潔淨充填環境」,而不是「無菌充填」。
聽到「無菌」要追問指的是法定的無菌加工及包裝,還是潔淨等級的空氣管控?這個說法有沒有寫進產品標示或對外文案?工廠內部怎麼口語稱呼是一回事,印在包裝上就是另一回事。
四、你的配方 pH 決定了可以走哪條路
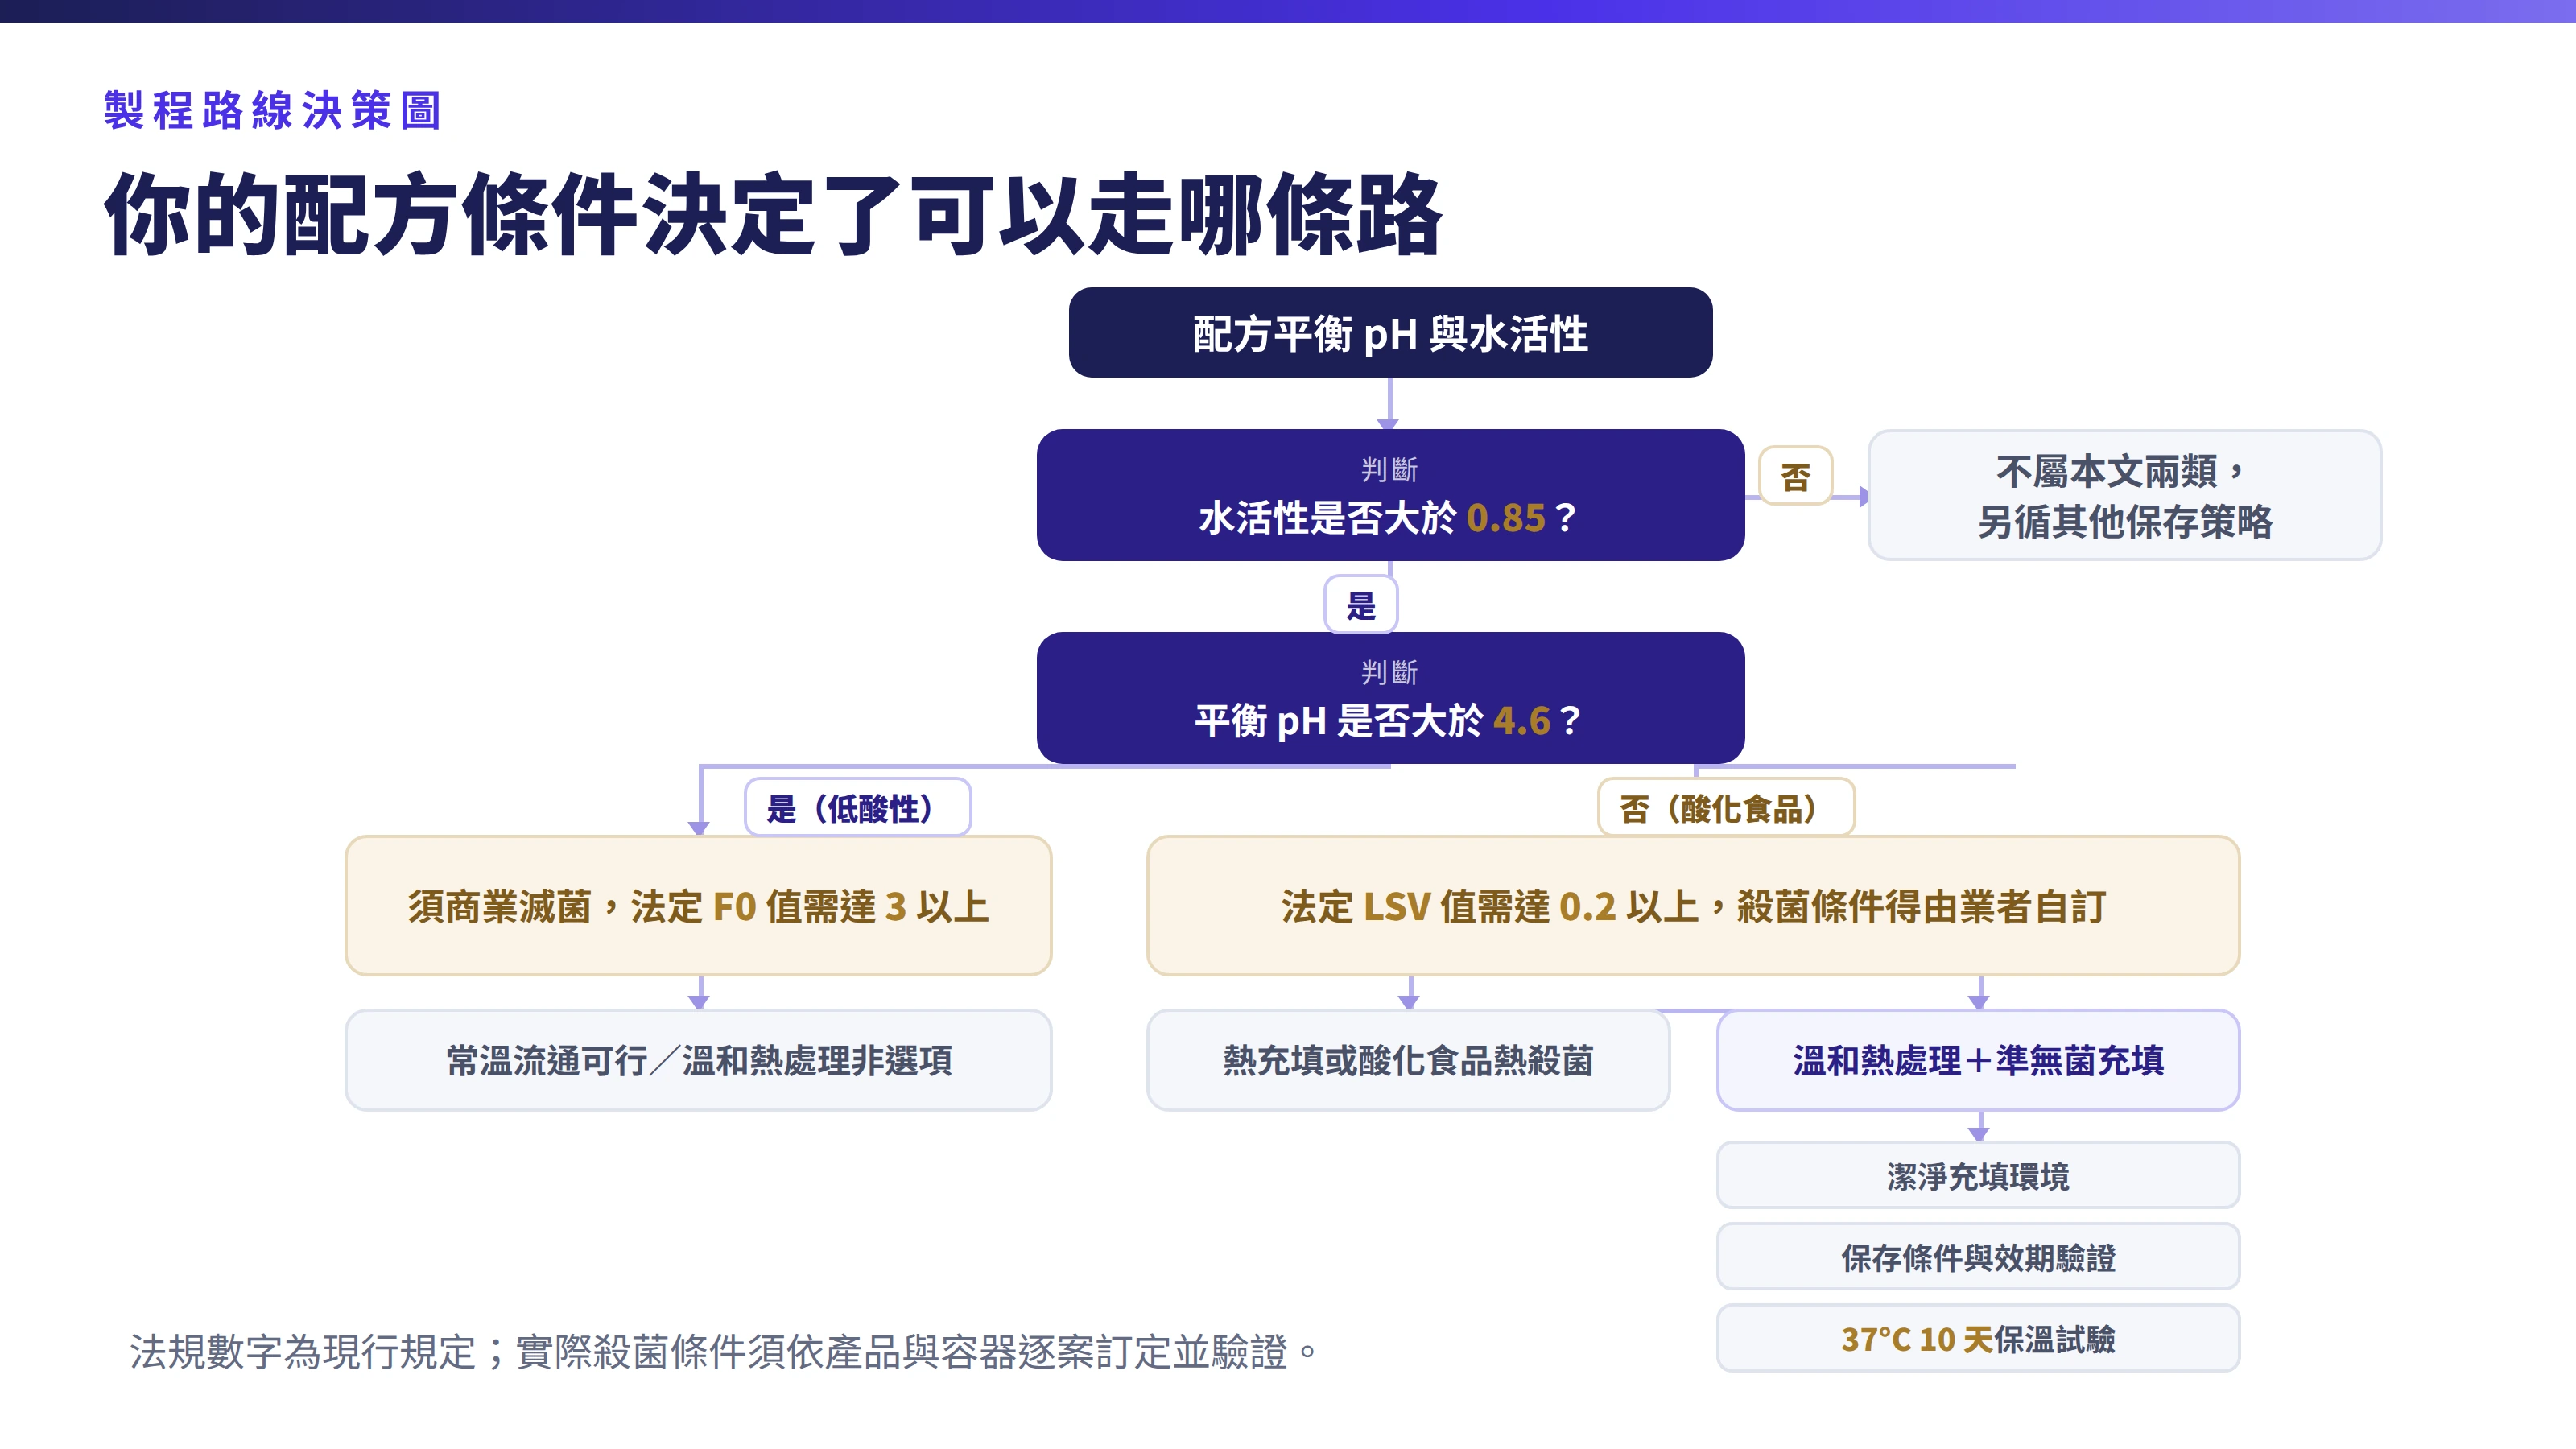
這一節是整篇最該記住的一段,而且跟工廠的行銷說法無關——它是法規畫下的線。相關法規把密閉容器包裝的熱殺菌食品分成兩類,分界點是平衡後的 pH 值與水活性:
- 低酸性食品:平衡 pH 大於 4.6 且水活性大於 0.85。這類產品要常溫流通,必須施行商業滅菌,而且法規明文要求殺菌條件的 F0 值必須達到 3 以上。
- 酸化食品:經加酸調整後平衡 pH 在 4.6 以下、水活性大於 0.85,於密封前後施行熱殺菌。法規要求的門檻是 LSV 值 0.2 以上,而且殺菌條件得由製造業者自行訂定。
這兩行字的實務衝擊比看起來大得多。配方落在低酸性那一側又希望常溫流通的話,「走低溫路線」在法規上就不是一個選項——不是工廠不願意做,是 F0 值 3 這個門檻本身把溫和熱處理排除在外了。反過來說,落在酸化食品那一側,殺菌條件才有由業者依產品自訂並驗證的空間,溫和熱處理才進得了討論。
換句話說,液劑代工的製程路線是被配方決定的,不是被原料嬌不嬌貴決定的。這個順序常被搞反:很多品牌方先決定「我的原料很珍貴所以要低溫」,再去找願意配合的工廠。正確的順序是先看配方最終的平衡 pH 落在哪一側,那一側決定路線,路線再回頭限制你能用什麼原料、走什麼通路、標什麼效期。
pH 4.6 這條線不是隨便畫的,生物學理由是:肉毒桿菌這種產生強力毒素的厭氧菌在這個酸度以下會受到抑制。注意用詞是「受到抑制」而不是「不會生長」——這個差別在下一段會變得很重要。
加酸不是一個純粹的配方動作國際上的衛生規範明文記載過這樣的案例:產品中黴菌生長消耗了酸,使 pH 回升越過 4.6,讓原本被抑制的肉毒桿菌有了生長條件。所以「加酸到 4.6 以下」不是做完就結束,平衡 pH 的量測點與時機、原料批次酸度變異、整批均勻度,每一項都是驗證的一部分。酸化食品路線門檻數字看起來低,管理強度並不低。
定義裡的另一半「水活性大於 0.85」順帶一提:水活性指的是產品裡的水有多少是微生物用得到的。液態產品的水活性通常不是卡關的那一項,實務上真正在移動的變數多半是 pH;除非配方是高濃縮高糖度的類型,才值得把這一項一起評估。
五、各種熱處理方式一次看懂
把市面上會聽到的名詞排在一起比較,差別主要在三件事:熱負荷落在哪裡、對付的是哪一類微生物、最後靠什麼條件流通。
| 處理方式 | 溫度與時間的量級 | 主要對付的微生物 | 適合的產品型態 | 流通條件 |
|---|---|---|---|---|
| 商業滅菌(密閉容器熱殺菌) | 高溫高壓區間,實際條件依產品、容器與裝量而定;法定 F0 值需達 3 | 肉毒桿菌等耐熱的芽孢形成病原菌 | pH 大於 4.6、水活性大於 0.85 而要常溫流通的產品 | 常溫 |
| 超高溫瞬間殺菌+無菌充填 | 極高溫、秒級的極短時間 | 達商業滅菌水準 | 量大、規格單一、可攤提設備投資的液態產品 | 常溫 |
| 熱充填 | 中高溫,靠產品自身餘熱同時處理容器內壁 | 酸性環境下的腐敗菌、黴菌與酵母 | pH 在 4.6 以下、容器耐得住熱變形的產品 | 常溫或依配方驗證結果 |
| 巴氏殺菌 | 依產品而定。乳品領域有法定條件,但屬乳品法規,不可套用到保健水劑 | 目標病原菌,並非全部芽孢 | 可接受冷藏流通的產品 | 多需冷藏,效期較短 |
| 酸化食品熱殺菌 | 依產品而定;法定 LSV 值需達 0.2,條件得由業者自訂並驗證 | 酸性環境下可生長的腐敗菌與病原菌 | 平衡 pH 在 4.6 以下、水活性大於 0.85 | 依配方與驗證結果 |
| 溫和熱處理+準無菌充填 | 依產品而定,屬各案殺菌條件,無通用數字 | 以潔淨環境管控搭配溫和熱處理壓低微生物負荷 | pH 落在酸化食品範圍、含熱敏原料的液態保健食品 | 依驗證結果,以保溫試驗與效期試驗承接 |
| 非熱處理(高壓等,對照用) | 非熱,以壓力為主要手段 | 以營養細胞為主,對芽孢有限 | 可冷藏流通的高單價產品 | 多需冷藏 |
水劑代工的討論裡,這張表有兩個坑值得標出來。第一個是巴氏殺菌的條件常被跨品類誤用——那組在乳品法規裡寫得清清楚楚的溫度與時間,是針對牛乳這個特定基質訂的,保健水劑的成分組成、黏度、pH、裝量都不一樣,照抄沒有依據。聽到有人用乳品的數字說明水劑產品的殺菌條件,那是可以當場追問的破綻。
第二個是壓力不能拿來當殺菌條件的依據。相關法規對此有明文規定,理由很直覺:殺菌設備裡的壓力多半是為了維持液體不沸騰或維持容器形狀,跟微生物承受了多少熱致死效應是兩件事。壓力表讀數好看不代表殺菌到位。
六、走低溫路線的代價
這一節講的是責任分攤圖右欄下面那幾格,在保健食品代工的成本結構裡實際上要花什麼。溫和熱處理不是把成本省下來,而是把成本從熱處理設備移到別的地方去。不肯講這一段的簡報,你可以合理懷疑它沒真的走過這條路。
環境等級與人員紀律
產品端少掉的那段熱致死效應,首先由充填環境接手:充填室要維持空氣懸浮微粒的管制水準、靠正壓由內向外維持氣流方向、人員進出要全罩式無塵衣與更衣程序。這些不是買一台機器就有的東西,是每天每班都要維持的紀律,而且維持得好不好從外面看不出來,只能從紀錄與稽核去驗。
要提醒的是:具體的空氣潔淨等級數字是工廠自訂的規格,法規對作業環境只有原則性要求、沒有指定某個等級數字,不同工廠報出來的數字本身沒有可比性——真正該比的是怎麼監測、多久測一次、超標怎麼處理、有沒有紀錄可查。
清機與跨批殘留
熱處理強度低,對「上一批有沒有留東西下來」的容忍度也跟著低。管路與槽體的自動清洗程序、清洗後的殘留確認、共用產線的排程順序,每項都得做得比較硬。對多品項、中小批量的委託製造而言,清機時間直接吃掉產能,也反映在最低訂購量與報價上。
保存條件與效期
這是最常被品牌方低估的一格,意思很直白:產品端少殺的那部分,最後是靠「不要給微生物時間與溫度」來接住的。所以這條路線出來的產品,保存條件與效期是驗證結果,不是行銷可以自由決定的欄位。
兩個在這裡特別容易翻船的觀念:
- 「冷藏就安全」不成立。有些病原菌本來就能在冷藏溫度下緩慢生長,通路端的溫度失控往往只要很短一段時間,就足以讓原本被壓住的菌恢復增殖。冷鏈要管整條鏈,不是只管工廠那一端。
- 「低溫處理的產品也能常溫放很久」是法規與食安的雙重風險。常溫流通對低酸性產品有明確的法定門檻;配方落在那一側卻用溫和熱處理還宣稱常溫長效,那不是技術取捨,是條件根本不成立。
後段驗證:保溫試驗與留樣
責任分攤出去,就必須有人檢查分攤得夠不夠,這是保溫試驗的角色:相關法規定義的做法是把樣品置於攝氏 37 度放置 10 天,觀察容器是否膨脹變形、內容物是否因微生物繁殖而出現 pH 異常或品質變化。
話要說準:保溫試驗通過代表在該條件下沒有觀察到微生物繁殖造成的變化,它不是無菌證明。把它當成無菌證明用,是這條路線上最常見的過度解讀。再往後還有留樣與定時品質監測,通常做到超過標示效期一段時間,用來回頭驗證當初設定的效期站不站得住。
怎麼分辨工廠是真的在做還是在講問紀錄,不要問能力。保溫試驗樣品怎麼取、每批取幾支、培養箱溫度紀錄怎麼保存、判定標準寫在哪份文件、不合格怎麼處置、留樣放多久——能把這一串回答出來的,跟只會說「我們當然有做」的,是兩種等級。
七、低酸不等於低風險
還有一件事要講完才算誠實:把配方推到 pH 4.6 以下,換掉的是風險的種類,不是風險的總量。
最具體的例子是一類嗜酸又耐熱的芽孢菌。它們的性格跟直覺相反——不但不怕酸,還在偏酸的環境裡長得很好,形成的芽孢有辦法撐過果汁類產品常規的巴氏殺菌強度。更討厭的是它造成的問題不是把產品弄壞給你看,而是產生一種帶藥水味的風味物質:外觀正常、總菌數可能也沒有明顯異常,但味道就是不對,客訴會直接打到品牌方身上。
這類問題剛好落在「加了酸就以為安全了」的盲區裡。所以酸化食品路線的微生物管理重點跟低酸性路線不一樣:酸化食品路線盯的是耐酸耐熱的腐敗菌與原料端帶入的污染,低酸性路線盯的是耐熱病原芽孢。兩套題目,兩套答案。
還有兩件事要留意。一是原料端的微生物負荷更難被後段吸收——熱處理強度低,就沒有餘裕消化原料帶進來的意外,原料規格與進料檢驗的重要性因此被放大。二是充填之後每個接觸點、每個容器、每次人員介入,都變成需要被管起來的環節。
把這幾段連起來,低溫路線的完整描述應該是:它不是一個對成分比較好的萬用選擇,而是一套只有在配方 pH 落對位置、環境管控做得住、保存條件與效期誠實設定、後段驗證確實執行的前提下才成立的製程配置。四個條件缺一個,它就從優勢變成風險。
八、打樣前該問代工廠的問題清單
把前面的邏輯換成會議桌上可以照著念的問題。用法不是考倒對方,而是看對方怎麼回答——能講出判斷依據與取捨的,跟只會說「我們用低溫比較溫和」的,是兩種等級。
先確認路線
- 我這張配方單做出來的平衡 pH 會落在哪裡?是低酸性還是酸化食品那一側?這個判斷是用什麼方法、在哪個時間點量的?
- 如果落在低酸性那一側而我要常溫流通,殺菌條件怎麼處理?F0 值是誰訂的、依據什麼?
- 如果要加酸把 pH 帶到 4.6 以下,酸的種類與用量會怎麼影響風味與原料安定性?批次酸度變異怎麼管?
- 路線決定後,會反過來限制我哪些原料、通路與效期?請把被排除的選項也講出來。
問熱處理本身
- 殺菌條件是給「溫度加時間」,還是換算過的致死效應?誰負責訂定與驗證?
- 升溫段與降溫段的熱負荷有沒有算進去?
- 同一支配方換不同容器或裝量,殺菌條件要不要重新訂?重訂的成本算誰的?
- 這條線上有沒有壓力參數?它用來維持什麼、跟殺菌條件是什麼關係?
問充填環境與清洗
- 充填環境的潔淨等級是多少?是法規要求還是貴廠自訂規格?怎麼監測、多久一次、超標流程寫在哪?
- 這條線是「無菌加工及包裝」還是潔淨充填環境?請用法規定義回答。
- 容器在充填前經過什麼處理?有無紀錄?不同容器型態處理方式一樣嗎?
- 共用產線時我的產品排在什麼位置?清機程序與殘留確認怎麼做?清機時間怎麼反映在最低訂購量與報價裡?
問驗證與效期
- 保溫試驗怎麼做:每批取幾支、放在什麼條件、放多久、判定標準是什麼、不合格怎麼處置?
- 留樣放多久、多久檢查一次、看哪些項目?報告會完整給嗎?
- 效期是怎麼決定的——依安定性試驗結果,還是先訂數字再想辦法?
- 保存條件(常溫或冷藏)是驗證出來的結論嗎?通路端溫度失控時建議怎麼處置?
- 這個配方在酸性環境下有沒有耐酸耐熱腐敗菌的風險評估?原料端微生物規格怎麼訂?
問經驗
- 你們做過結構類似的產品嗎(不用透露客戶,講技術結構就好)?當時遇到的主要困難是什麼、怎麼解的?
- 有沒有哪支產品你們評估後建議客戶不要做水劑?理由是什麼?
最後這兩題的價值最高。它問的不是知識而是經驗與誠實度:真的走過這條路的工廠,會很自然講出「這種配方我們遇過效期後段風味跑掉,後來把原料規格收緊才解決」這類有細節的過程;而那種什麼都說沒問題、連一次「建議不要做」都講不出來的對象,你該考慮的是他真的沒遇過,還是遇過但不打算告訴你。