液劑充填在保健食品代工該注意的八件事
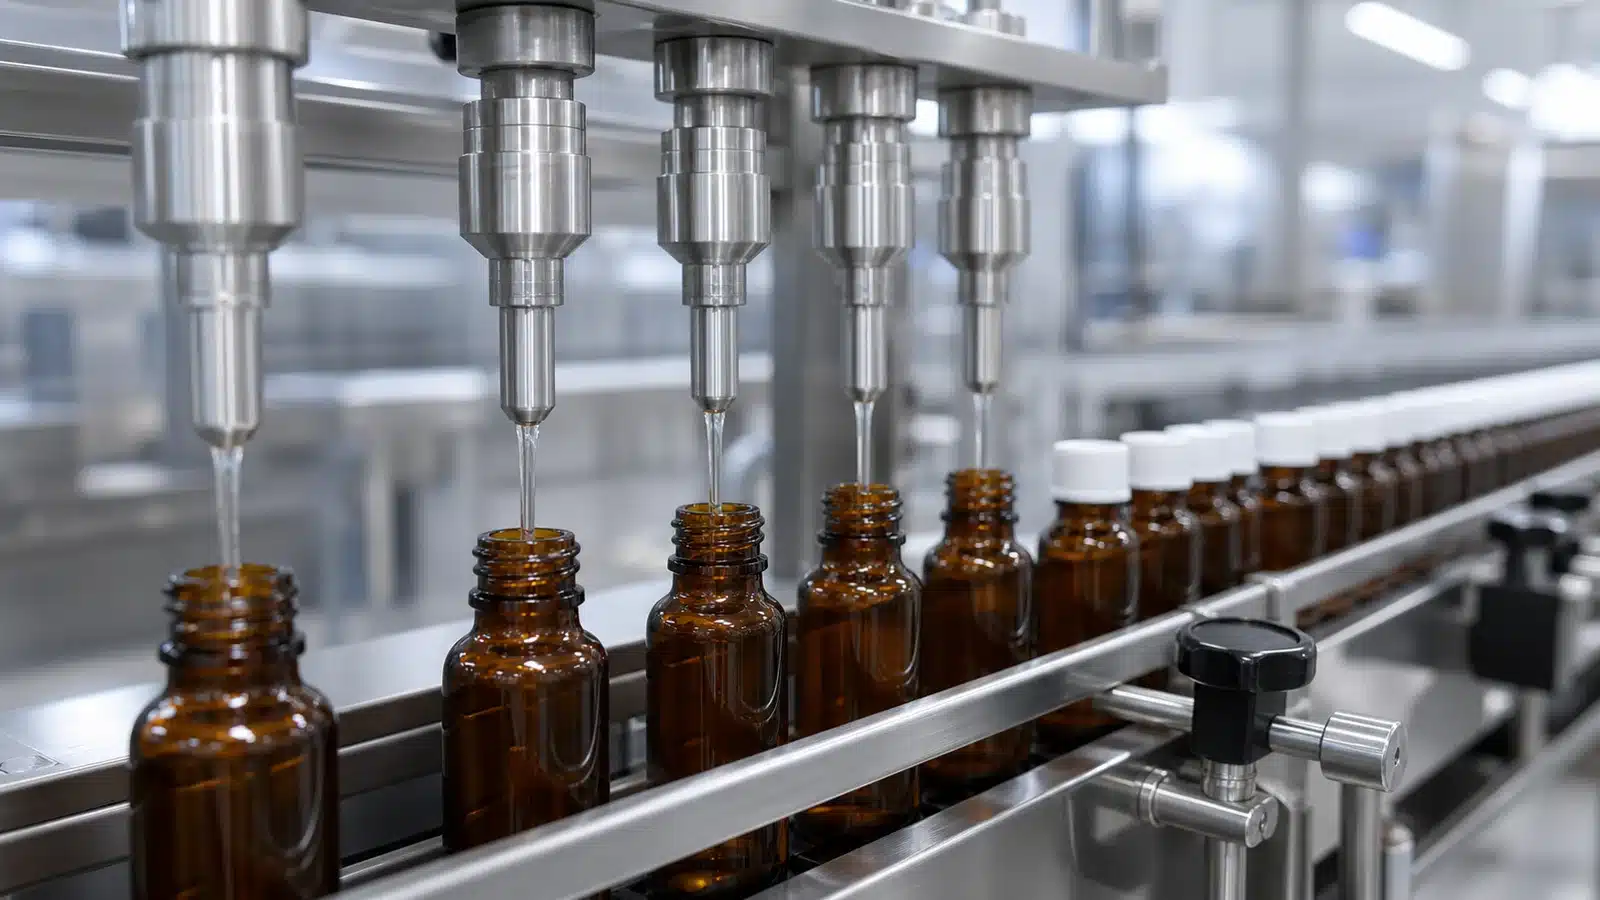
配方談定了、包材選好了、報價也簽了,很多品牌方以為接下來就只剩「把液體裝進瓶子裡」這個單純動作。實際上,液劑充填是整條產線裡變數最多、最容易出現爭議的一段:容量差幾毫升算不算瑕疵、為什麼濃稠的配方不能用便宜的機台、瓶口那段空氣要不要處理、封口看起來好好的為什麼還是會漏。這些問題出現的時候,通常已經是成品堆在倉庫、或是消費者客訴進來了。這篇文章把充填這個環節拆成八件事,每一件都告訴你原理是什麼,以及在打樣之前你該向代工廠問哪些問題。
一、容量誤差是常態,重點是誤差被管在哪個範圍
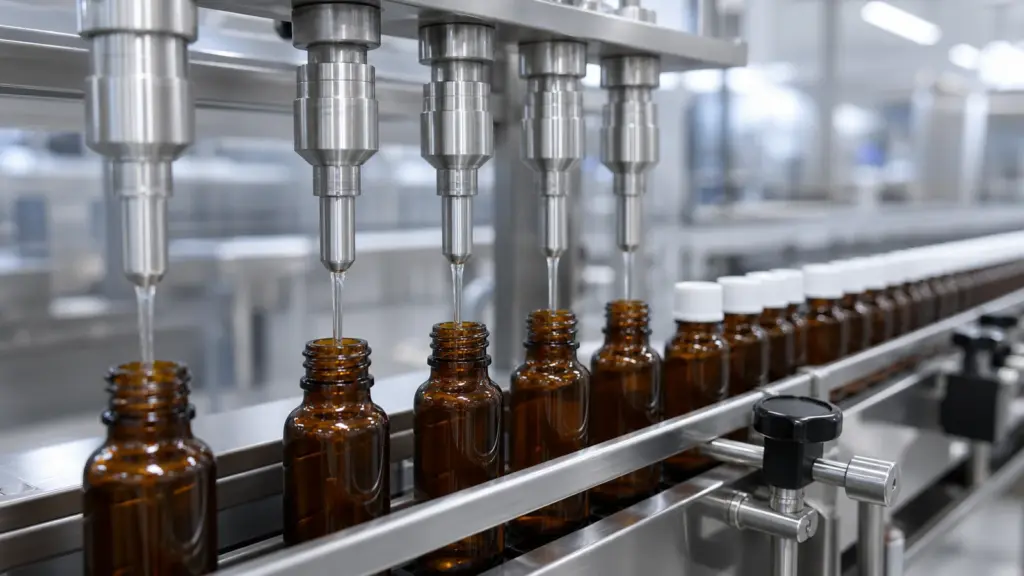
先把最容易引起誤會的觀念講清楚:沒有任何一台充填機可以每一瓶都裝進「剛好 30.00 毫升」。充填是一個機械動作,只要是機械動作就有變異。液體的溫度會影響體積、桶槽裡的液位高低會影響流出的壓力、幫浦的密封件用久了會磨耗、瓶子本身的內容積也有製造公差。這些變異疊加起來,同一批產品每一瓶的實際容量一定會落在一個範圍裡,而不是一個固定數字。
所以真正該問的不是「會不會有誤差」,而是「誤差被控制在多寬的範圍」。工廠內部通常會設定一個充填目標值和管制上下限,產線上定時抽瓶量測,用數據看這個範圍有沒有慢慢往一邊漂移。漂移是很典型的警訊——它代表某個零件正在磨耗、或是某個參數被人動過。
這裡有一個關鍵細節,很多品牌方沒意識到:工廠的充填目標值通常會設在標示容量之上,而不是剛好等於標示容量。原因是法規在意的是「不足」而不是「超過」。台灣的度量衡相關法規把「定量包裝商品」納入管理,以體積單位標示淨含量的商品,適用範圍涵蓋 5 毫升到 10 公升,實際容量與標示量之間的負偏差不得超過公告的容許範圍,主管機關也可以到市場上購樣或到廠抽測。判定不是只看單瓶,而是同時看三件事:單瓶不足的數量有沒有超標、有沒有任何一瓶不足到超過兩倍容許誤差、以及整批的平均值有沒有達到標準。
把這三個判定條件合起來看,你就懂為什麼工廠要「多裝一點」了。平均值必須守住,單瓶又不能掉太多,唯一的做法就是把目標值往上墊。但墊太多,多出來的原料成本是工廠自己吸收(或反映在報價裡),所以工廠會希望把變異壓小、目標值往下靠。變異越小,就能在合規的前提下少送料。這是充填精度對雙方都有價值的地方,不只是合規問題。
該問代工廠的問題你的充填目標值設多少、管制範圍多寬?產線上多久抽測一次容量、用什麼方式記錄?如果抽測發現漂移,處理流程是什麼、那段時間已經充填的成品怎麼處置?
二、黏度決定機台,機台決定精度與報價
黏度(液體流動的阻力,白話講就是「有多稠」)是規劃液劑充填設備時最先要看的條件。它決定了液體能不能自己流、需不需要靠壓力推、以及要用什麼方式計量。
常見的計量方式大致分成幾類。重力式靠液體自身重量往下流,結構最簡單、成本最低,適合像水一樣稀的配方。流量計式用感測器量通過的流量來決定何時關閉,適合中低黏度、換規格時調整方便。活塞式(正排量)用活塞抽取固定體積再推出去,靠的是機械行程而不是流動性,所以能處理很稠的液體,計量重複性也高。秤重式則是邊裝邊秤,直接以重量作為判定基準。
| 配方型態 | 充填難點 | 常見對應方式 |
|---|---|---|
| 水基低黏度(機能水、稀釋型飲品) | 流速快、容易起泡與濺灑 | 重力式或流量計式,搭配控制注液速度 |
| 中高黏度(濃縮液、含膠體或糖漿基底) | 流動慢、容易掛壁殘留、尾端拉絲 | 正排量計量(如活塞式),配合防滴斷流設計 |
| 含顆粒或懸浮物(果粒、膠囊珠、沉澱型配方) | 顆粒分布不均、管路容易堵塞、體積計量失準 | 加大流道並在桶槽持續攪拌,必要時改以重量判定 |
| 易起泡(含蛋白質、皂苷類或高糖) | 泡沫佔據體積造成假滿、溢流污染瓶口 | 潛入式充填頭由瓶底向上注液,降低擾動 |
這張表對品牌方的實際意義是:你的配方型態,會直接影響哪幾條產線可以承接、以及單位加工費怎麼算。如果你的配方裡有懸浮顆粒,卻要求極高的容量精度,這兩個條件本身就是互相拉扯的——顆粒讓體積計量變得不準,工廠可能得改用重量判定或放寬管制範圍。這件事應該在打樣之前就攤開來談,而不是等到量產出現一堆容量不符的瓶子才來爭論。
另外提醒一件實務上常被忽略的事:打樣用的設備不一定等於量產用的設備。小量試作可能用半自動機台甚至人工分裝,量產卻是全自動高速產線,兩者在剪切力、注液速度、與空氣接觸的程度都不同,結果可能不一樣。同一支配方在打樣階段沒起泡,上了高速線卻泡沫滿溢,是水劑代工很常見的狀況。
三、熱充填與冷充填,走的是兩條不同的風險路線
液體要達到微生物安全,殺菌和充填這兩個動作的先後順序有兩種安排,各自的風險完全不同。
熱充填是把液體加熱到足夠溫度後趁熱裝瓶、立刻封口,靠液體本身的熱把瓶子內壁和瓶蓋內側一起處理掉,有些做法還會把瓶子倒置一段時間,讓熱液接觸到瓶蓋。這條路線設備相對單純、成本較低,但代價是產品要承受一段熱歷程——熱敏感的成分、風味和顏色都可能因此改變。包材也必須耐得住那個溫度,而且瓶子冷卻後內部會產生負壓,瓶身設計得考慮這件事。
冷充填則是產品、瓶子、瓶蓋分別各自處理好,再在受控的潔淨環境裡低溫裝填封口。成分和風味的保留較好,但整套系統的複雜度和維護要求高出許多——因為殺菌不再靠充填當下那股熱,任何一個環節的污染都會直接留在成品裡,對環境潔淨度和設備清潔的依賴變得非常重。
對品牌方來說,判斷邏輯其實很簡單:你的配方裡有沒有怕熱的東西?如果有,就要跟代工廠確認製程溫度與停留時間,並且要求打樣後實測那個成分的含量,看看經過製程還剩多少。如果沒有特別怕熱的成分,熱充填路線在成本和穩定度上通常是比較務實的選擇。這也是為什麼低溫殺菌製程對某些配方是賣點,對另一些配方則只是多花錢。
四、頂空與含氧量:瓶口那段空氣不是空的
頂空(瓶口到液面之間留下的那段空間)看起來只是沒裝滿,但那段空間裡的空氣含有氧氣,而氧氣會持續和液體反應。氧化會讓顏色變深、風味走味,也可能讓某些對氧敏感的成分含量隨時間下滑。這是效期試驗裡最常出現的失分項之一。
處理方式主要有兩個方向。一是把頂空縮小,讓殘留的氧氣總量變少;但頂空不能為零,因為液體受熱會膨脹,完全裝滿在運送或倉儲溫度變化時可能撐壞包裝或造成滲漏。二是把頂空裡的空氣換掉,也就是在封口前灌入氮氣把空氣趕出去。氮氣本身不參與反應,等於在液面上蓋了一層惰性的保護。
不過要先講清楚一件事:並不是每種液態產品都需要充氮。實務上會走這條路的,多半是效期短的水劑、或本身容易氧化的油脂類產品;一般水劑配方靠頂空控制和包材阻隔就足夠了。充氮也不是想加就能加——它需要在充填到封口之間安排灌注的設備與空間,產線本身要留得出這個位置。本站合作產線目前在液劑充填端沒有配置氮氣充填,空間也不足以加設;站上有做氮氣充填的是皇冠瓶上方那個錠劑/膠囊盒,做法是排出空氣、充入氮氣後,再以高週波鋁箔封口,保護的是固體的錠劑膠囊,不是下方的液體。這兩件事常被混為一談,詢價時值得先問清楚是哪一端在充氮。
要注意的是,氮氣充填不是「加了就無敵」。趕除空氣的效果取決於灌注的位置、時間和封口的銜接速度;如果灌了氮氣但封口慢了一步,空氣又回填進去,那就只是多花了成本。所以驗證的重點不在「有沒有做」,而在「做完之後頂空裡實際還剩多少氧」,以及這件事在安定性試驗的數據上有沒有反映出來。
該問代工廠的問題我的配方裡有沒有對氧敏感的成分?頂空體積怎麼設定?這個劑型在你們的產線上有沒有充氮的條件?如果有,灌注與封口之間怎麼銜接?如果沒有,改用什麼方式控制氧化?安定性試驗的樣品是不是用跟量產一致的頂空與充氣條件做出來的?
五、封口方式各有各的失效模式
封口是產品和外界之間最後一道實體屏障。它一旦失效,前面所有的殺菌、潔淨、充氣全部白做。不同封口方式的失效模式不一樣,你該關心的檢查點也不同。
- 旋蓋:靠鎖緊的扭力壓住瓶口墊片來密封。扭力太鬆會漏、太緊會壓壞墊片或讓消費者轉不開,而且扭力會隨著時間鬆弛。瓶口有毛邊、有殘液,或瓶蓋與瓶口的規格不匹配,都會讓密封失效。
- 鋁箔高週波封口:用電磁感應加熱鋁箔,讓內側的封膜熔接在瓶口上。常見問題包括能量不足造成表面看起來封住、實際黏合強度不夠;封膜歪斜或起皺,皺褶處會形成微小的洩漏通道;以及封膜材質和瓶身材質不相容,根本熔接不上。這種封口的麻煩在於外觀合格不等於密封合格,必須靠實際測試才驗得出來。
- 熱封(袋型):靠加熱加壓把兩層膜壓合。封口線如果夾到液體或粉末殘渣,那一段就封不緊;溫度、壓力、時間三個參數任何一項偏掉,都會造成虛封。
共通的重點是:密封性要用測試證明,不能只用眼睛看。常見做法是把成品放進真空槽或水槽加壓減壓,看有沒有氣泡或滲液,並且記錄失效發生在哪個壓力。這個測試應該是每批例行執行,而不是出事後才做。
六、換線清機是液劑充填最容易被省略、也最貴的一步
代工廠的產線是共用的,同一台機器今天做你的配方、明天做別人的。管路、幫浦、充填頭、桶槽內壁都會殘留上一批的液體,如果沒有徹底清乾淨,殘留就會帶進你的產品裡。
這件事的嚴重性分好幾個層次。輕的是風味或顏色被污染,客訴但不至於出大事。重的是過敏原交叉污染——上一批含有奶類、大豆或其他需要標示的過敏原成分,殘留帶進你標榜「不含」的產品裡,這是標示不實的問題,牽涉到消費者安全。更麻煩的是殘留的糖分或蛋白質留在管路死角,變成微生物孳生的溫床,讓你的產品在保溫試驗裡莫名其妙長菌。
正規做法是有一套清洗程序,並且清完之後要驗證。驗證的方式包括採集最後一道沖洗水去檢驗、或是在管路接頭、密封槽溝、水流沖不到的死角這些最容易殘留的位置採樣。過敏原的殘留還可以用專門的檢測方法確認有沒有降到管制值以下。關鍵在於「清洗有沒有紀錄、驗證有沒有數據」,而不是師傅說有洗就算數。此外,排產順序本身也是一種控制手段——把含過敏原的品項排在同一段的最後,接著才做徹底清機,可以降低風險。
對品牌方的實際建議:如果你的產品主打「不含某成分」,這件事一定要在合約或品質協議裡寫清楚,包括代工廠要提供什麼樣的清洗與驗證紀錄。這是少數幾個「事後補救成本極高、事前約定成本極低」的環節。
七、充填當下的環境,決定微生物從哪裡進來
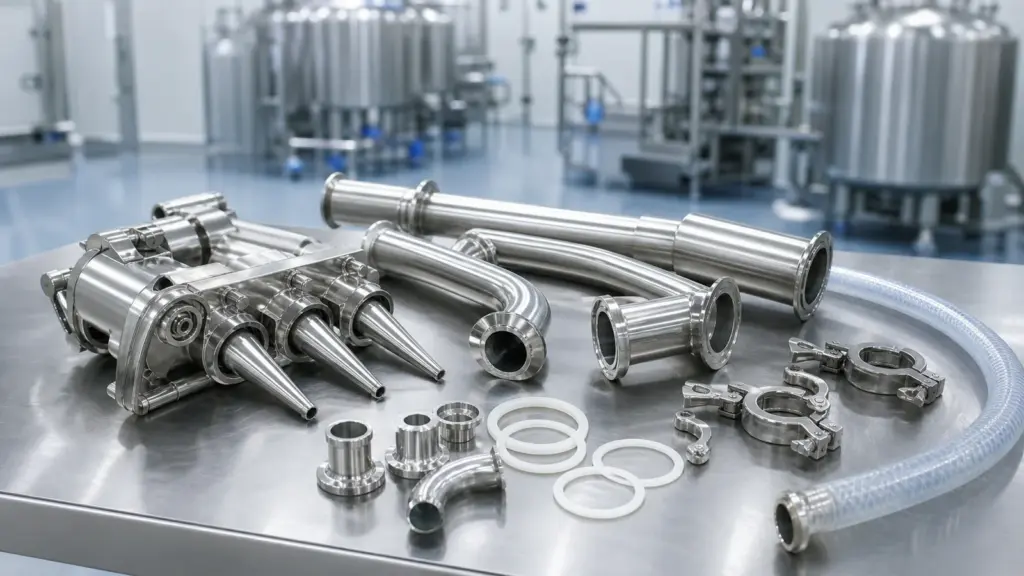
液體殺菌完成、進到瓶子裡之後,並不是馬上就密封起來的。從充填完成到押蓋(旋緊瓶蓋或封口)之間,會有一段瓶口敞開的時間,這段時間才是微生物真正有機會掉進去的窗口。講得更直白一點:多數液劑充填區並不是無菌室,而是一般具備空調與清潔管理的作業環境;既然不是無菌,那麼瓶口敞開多久、環境裡的落菌量有多少,就會直接反映在成品的微生物數據上。所以這件事的關鍵不在「有沒有殺菌」——殺菌那一關通常沒問題——而在殺菌之後到密封之前這段空窗有沒有被壓到夠短、環境有沒有被監測。
因此控制手段有兩個層次。第一層是把空窗縮短:讓充填頭與押蓋站的距離、產線速度互相搭配,使瓶子一充完就盡快進到押蓋,減少敞口暴露的時間。第二層才是把環境本身管乾淨,通常涵蓋幾個面向:對充填區送經過濾的空氣並維持正壓(讓氣流從乾淨區往外流,而不是外面的空氣被吸進來)、限制人員進出並要求更衣程序、定期做落菌或表面採樣來監測環境、以及對接觸產品的設備表面做清潔驗證。這些做法對非技術背景的人聽起來很抽象,但判斷方式其實很具體:問工廠有沒有環境監測的紀錄、頻率多高、超標的時候怎麼處理。拿得出連續紀錄的,代表這件事是日常在做;只能口頭保證的,就要保留一點。
八、充填做完不代表結束,後段檢驗才是驗收依據
前面七件事都是製程控制,但品牌方真正能拿在手上、當作驗收依據的,是充填完成後的檢驗數據。這一段值得單獨看,因為它是你唯一能用文件去主張權利的東西。
液劑充填完成後的常規檢查大致包含這幾類:
- 容量或重量抽檢:確認實際裝量落在管制範圍內,並保留每批的量測紀錄。這是應對淨含量爭議的直接證據。
- 密封性測試:用加壓減壓的方式主動找漏,而不是等它自己漏出來。
- 外觀檢查:瓶口有沒有殘液、封膜有沒有歪斜起皺、標籤位置、瓶身有沒有污損。這些看似表面,但瓶口殘液同時也是封口失效和發霉的前兆。
- 保溫試驗:把成品放在特定溫度下靜置一段時間,觀察有沒有脹瓶、混濁、沉澱或長菌。本站合作產線採用的是 37°C 十天的保溫試驗,用來在出貨前攔下微生物問題。
- 留樣:每批保留樣品到效期後一段時間(本站合作產線的做法是留樣至效期加一個月),一旦市場端有爭議,才有同批次的對照品可以驗。
把這五項對照到採購流程,你會發現它們對應的是不同時間點的風險:容量抽檢對應法規稽查、密封性與外觀對應通路退貨、保溫試驗對應消費者安全、留樣對應長期的責任歸屬。缺哪一項,你就在那個時間點上少一張牌。
最後提醒一件跟充填無關但一定要守住的事:不論你的產品在充填、殺菌、包材上做得多精緻,包裝與宣傳上都不得標示或宣傳醫療效能。製程的講究可以寫成品質故事,但不能轉譯成療效暗示——這是台灣食品相關法規的紅線,而且責任是落在標示的品牌方身上,不是代工廠。
把這八件事整理成一份問題清單,帶進液劑代工的打樣階段去問,你會很快分辨出眼前這家保健食品代工廠是「有系統在管」還是「靠師傅經驗在做」。願意攤開參數、拿得出紀錄、能解釋為什麼這樣設定的工廠,通常在後續量產的穩定度上也比較不會給你意外。首次打樣一般約七個工作天出樣,這段時間就是你驗證這些問題答案的最好時機——樣品拿到手,除了喝喝看、看外觀,記得同時把容量量一量、把瓶子倒過來放兩天看會不會滲。